โลหะ: เลือกทั้งเกรดและสภาพวัสดุ
การเลือกโลหะที่ดีต้องสมดุลหน้าที่กับวิธีตัดเฉือน ต่อ ทำผิว และบำรุงรักษา ใช้กลุ่มวัสดุเหล่านี้คัดตัวเลือกก่อนขอข้อกำหนดผลิตภัณฑ์ที่แน่นอน ตัวอย่างอธิบายการตัดสินใจทางวิศวกรรม ไม่ได้ยืนยันวัสดุในคลังหรือรับรองแบบ
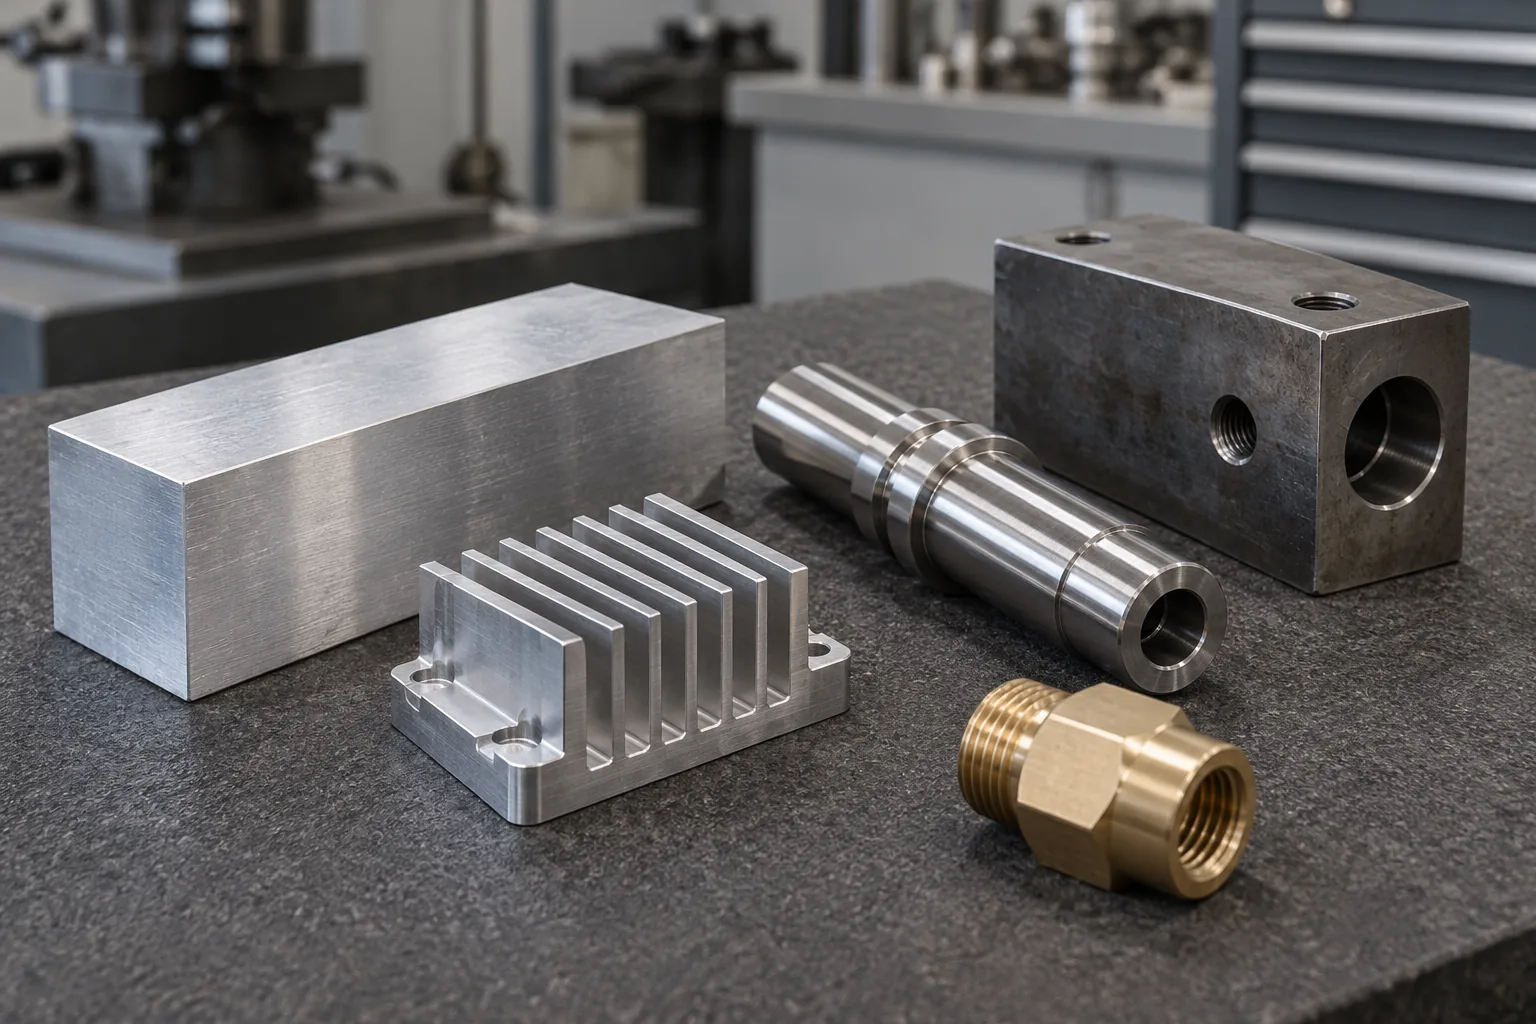
1. อะลูมิเนียม: 6061-T6 และ 7075-T6
6061-T6 เป็นตัวเลือกสำหรับขายึด ตัวเรือน และหน้าตัดโครงสร้างตัดเฉือนที่คำนึงถึงน้ำหนักและการผลิต Hydro ระบุว่า 6061 ตอบสนองต่ออโนไดซ์และเชื่อมได้ดี แต่เตือนว่าการเชื่อมอาจลดความแข็งแรงบริเวณเชื่อมในสภาพ T6 จึงต้องออกแบบรอยต่อตามสภาพหลังเชื่อม ไม่ใช่แท่งวัสดุเดิม
เอกสารข้อมูลโลหะผสม 6061 ของ Hydro
7075-T6 ควรอยู่ในตัวเลือกเมื่อชิ้นส่วนขนาดกะทัดรัดรับแรงสูงคุ้มกับการเลือกโลหะที่ต้องพิจารณามากขึ้น เอกสารท่อ 7075 ของ Kaiser ให้ระดับความเหมาะสมการเชื่อมแก๊สและอาร์กต่ำ และแยกพฤติกรรมกัดกร่อนภายใต้ความเค้นของ T6 กับ T73 ข้อควรระวังนี้จำเพาะต่อผลิตภัณฑ์ ไม่ใช่เหตุให้ใช้ข้อมูลท่อกับการออกแบบแผ่นโดยตรง
ข้อมูลเทคนิคท่อ 7075 ของ Kaiser
อย่าเลือกโลหะทั้งสองจากความต้านแรงดึงเพียงอย่างเดียว ตรวจความแข็งเกร็ง ความล้า ทิศเกรน ความหนาวัตถุดิบ ระยะขบเกลียว การป้องกันกัดกร่อน และการบิดตัวหลังเอาเนื้อออก ช่องกว้างหรือฐานบางอาจต้องเปลี่ยนวัตถุดิบและลำดับตัดเฉือน แม้ยังใช้ชื่อโลหะเดิม
2. สเตนเลส: 304 และ 316
304 และ 316 เป็นกลุ่มสเตนเลสออสเทนนิติกสำหรับงานที่คำนึงถึงการกัดกร่อนและการผลิต Outokumpu ระบุว่า 316/4401 ผสมโมลิบดีนัม ส่วน 316L/4404 ที่คาร์บอนต่ำช่วยลดการตกตะกอนคาร์ไบด์ที่เกี่ยวข้องกับการเชื่อม ระบุชื่อเกรดจริง แทนการใช้ 316 กับ 316L สลับกันในแบบ
คำอธิบายเกรด Supra ของ Outokumpu
ชื่อเกรดทั้งสองไม่ได้แปลว่าปลอดการกัดกร่อน คลอไรด์ ซอกแคบ คราบสะสม อุณหภูมิ และวิธีล้างล้วนมีผล Outokumpu อธิบายว่าโครเมียม โมลิบดีนัม และไนโตรเจนมีผลต่อการต้านกัดกร่อนเฉพาะจุด สำหรับชิ้นส่วนที่ล้างน้ำ ต้องทบทวนการระบายน้ำและรอยต่อที่กักของเหลวด้วย เกรดที่ทนกว่าชดเชยรายละเอียดออกแบบที่ไม่ดีไม่ได้ทุกอย่าง
3. เหล็กกล้าคาร์บอน เหล็กกล้าผสม และเหล็กเครื่องมือ
สำหรับฐานเครื่องหรือชิ้นรองรับพ่นสี ให้เริ่มจากความเหมาะสมการเชื่อม ความเรียบ ความแข็งเกร็ง และการป้องกันสนิมก่อนกำหนดเกรดชุบแข็ง เหล็กกล้าคาร์บอนเป็นกลุ่มวัสดุ ไม่ใช่ข้อกำหนดที่ครบถ้วน ระบุเกรด สภาพส่งมอบ หน้าตัด และผิวสำเร็จ พร้อมตรวจว่าเหล็กและขั้นตอนเชื่อมเหมาะกับรอยต่อ
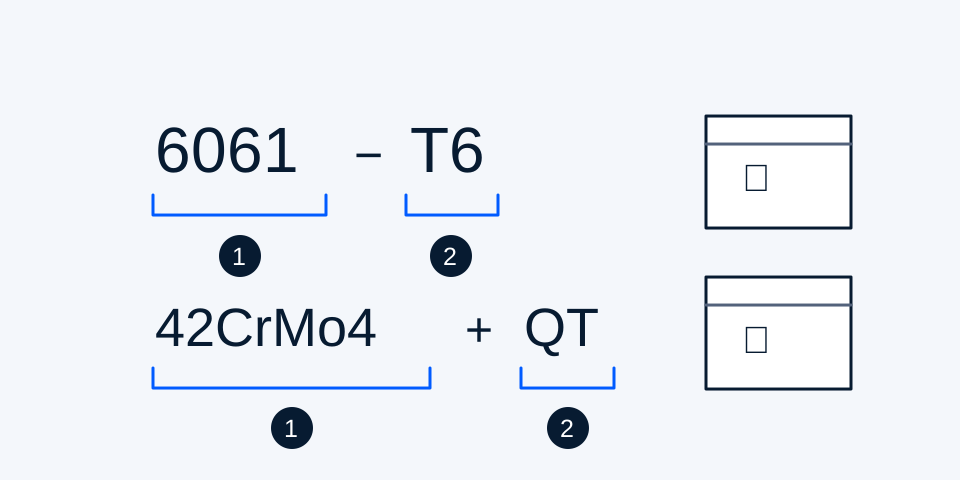
Ovako อธิบาย 42CrMo4 ว่าเป็นเหล็กสำหรับชุบแข็งและอบคืนไฟ ซึ่งให้สมดุลความแข็งแรงกับความเหนียวในสภาพดังกล่าว สำหรับเพลาหรือพินรับแรงสูง ให้กำหนดการอบชุบและการตรวจยืนยัน อย่าสมมติว่าวัตถุดิบอบอ่อนกับชิ้นงานชุบแข็งและอบคืนไฟมีพฤติกรรมเชิงกลหรือแผนตัดเฉือนเหมือนกัน
การเลือกเหล็กเครื่องมือเริ่มจากกลไกความเสียหาย ได้แก่ การสึกขัดสี การบิ่น รอบความร้อน หรือการเสียรูปถาวร BÖHLER แยกการใช้งานร้อน เช่น แม่พิมพ์ตีขึ้นรูปและหล่อฉีด ออกจากความต้องการเครื่องมืออื่น ต้องตกลงลำดับอบชุบ เนื้อเผื่อเจียร การยืนยันความแข็ง และการตรวจมิติหลังอบชุบก่อนปล่อยแบบ
4. เปรียบเทียบผลต่อการผลิต
| ตัวเลือก | คำถามก่อนปล่อยผลิต |
|---|---|
| 6061-T6 / 7075-T6 | การต่อหรือสภาพกัดกร่อนจะเปลี่ยนความเหมาะสมของสภาพอบชุบที่เลือกหรือไม่ |
| สเตนเลส 304 / 316 | กำหนดสารล้าง ซอกแคบ และสภาพหลังเชื่อมแล้วหรือยัง |
| เหล็กวิศวกรรม / เหล็กเครื่องมือ | ส่งมอบสภาพใด และตรวจจุดสวมขั้นสุดท้ายเมื่อใด |
| ทองเหลือง C36000 | ส่วนผสมที่มีตะกั่วสอดคล้องกับข้อจำกัดผลิตภัณฑ์หรือไม่ |
Copper Development Association ระบุ C36000 เป็นทองเหลืองกลึงง่ายที่มีตะกั่ว ข้อดีด้านตัดเฉือนอาจเหมาะกับชิ้นส่วนกลึง แต่ชื่อเกรดไม่ใช่การรับรองสัมผัสอาหารหรือน้ำดื่ม ตรวจข้อจำกัดส่วนผสม การใช้งานเฉพาะ และเอกสารก่อนใช้แทนโลหะผสมทองแดงอื่น
ข้อมูล C36000 ของ Copper Development Association
เมื่อขอใบเสนอราคา ให้แนบรุ่นแบบ จุดสวมสำคัญ ขอบเขตทำผิว และเอกสารรับรองวัสดุหรือรายงานความแข็งที่ต้องใช้ ระบุว่ามิติใดต้องตรวจหลังทำผิว การรวมข้อกำหนดเหล่านี้ช่วยประเมินการเสนอวัสดุทดแทนและลดความคลุมเครือระหว่างวิศวกรรม การตัดเฉือน และจัดซื้อ
ทบทวนแหล่งข้อมูลเมื่อ 16 ตุลาคม 2026 ตรวจข้อมูลเกรดฉบับปัจจุบันและข้อกำหนดโครงการก่อนผลิต