รู เกลียว และค่าความคลาดเคลื่อน
ระบุสิ่งที่จุดประกอบต้องการจริง ความลึกรู ระยะเกลียวเต็ม ขนาด ตำแหน่ง และสภาพขณะตรวจวัด เป็นข้อกำหนดคนละด้านที่ควรกำหนดให้ชัดเจน
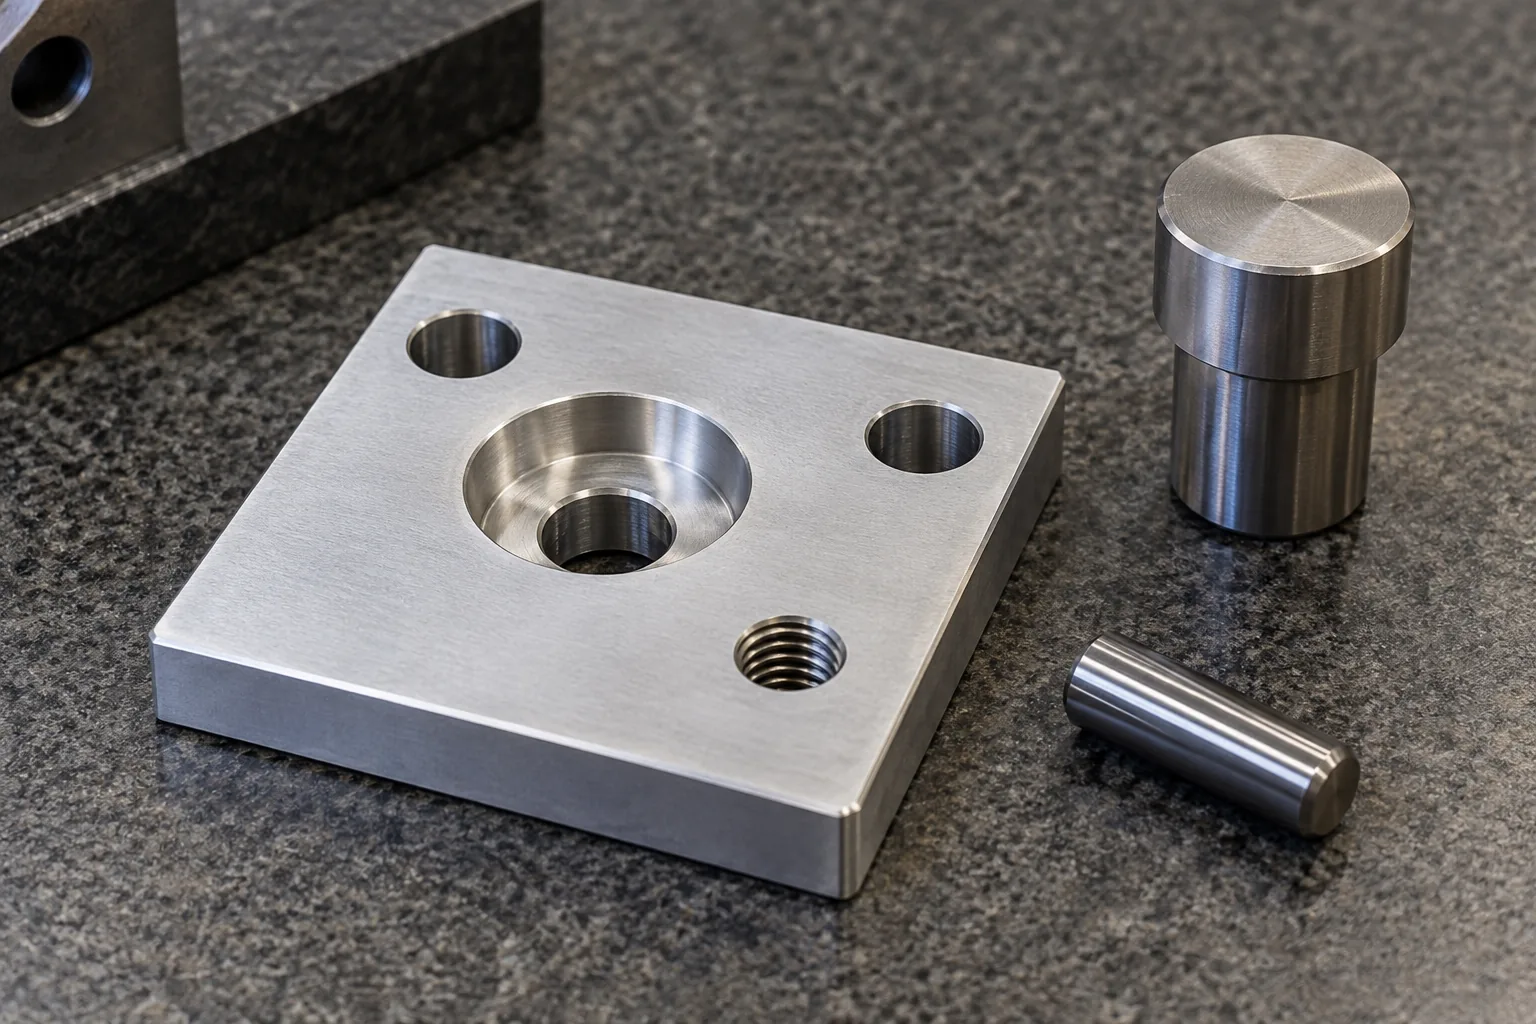
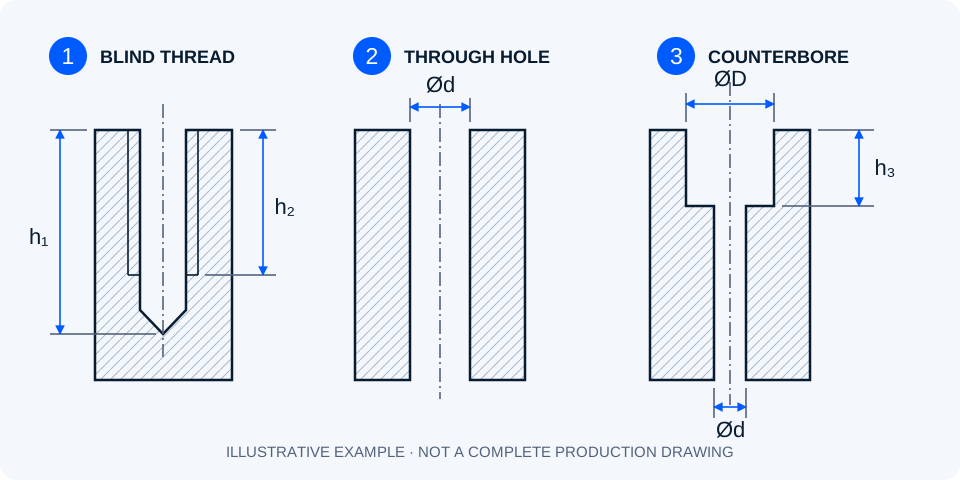
รูและเกลียว: ระบุส่วนที่ใช้งานได้จริง
รูต้องระบุเส้นผ่านศูนย์กลาง ความลึก ตำแหน่ง พิกัดสวม และข้อกำหนดผิว แยกรูทะลุออกจากรูตัน และแยกความลึกทรงกระบอกที่ใช้งานได้ออกจากพื้นที่ปลายดอก พื้นผิวเข้าออกที่เอียงและรูตัดกันมีผลต่อการเลือกเครื่องมือและคายเศษ รูหลบสกรูกับรูอ้างอิงตำแหน่งทำหน้าที่ต่างกัน จึงควรอธิบายการประกอบเพื่อเลือกวิธีผลิตให้เหมาะสม
เกลียวต้องระบุมาตรฐาน เส้นผ่านศูนย์กลางพิกัด ระยะพิทช์ ชั้นความคลาดเคลื่อน และความลึกเกลียวเต็มขั้นต่ำ พร้อมระบุว่าต้องเคลือบผิวในเกลียวหรือไม่ ความลึกรูเจาะ ความลึกเกลียว และระยะหลบก้นรูตันต้องวางแผนร่วมกัน การกัดเกลียวอาจเหมาะเมื่ออยู่ใกล้บ่าหรือก้นรู ผนังบาง หรือต้องพิจารณาความเสี่ยงดอกต๊าปหัก อย่าสรุปว่าเกลียวยาวกว่าจะทำให้รอยต่อดีขึ้นเสมอ ความยาวขบที่ต้องการขึ้นกับแรงและวัสดุ
Sandvik Coromant: รูปทรงรู คุณภาพ และการเลือกวิธีเจาะ
Sandvik Coromant: การเลือกใช้วิธีกัดเกลียว
ค่าความคลาดเคลื่อน ดาตัม และการตรวจ: สื่อสารตามการประกอบ
ค่าความคลาดเคลื่อนของขนาดไม่ได้อธิบายความสัมพันธ์ทุกอย่างที่ทำให้ประกอบได้ รูอาจมีเส้นผ่านศูนย์กลางถูกต้องแต่แกนอยู่ผิดตำแหน่ง ควรเลือกฟีเจอร์ดาตัมตามวิธีที่ชิ้นงานวางแนบและกำหนดตำแหน่งเมื่อใช้งาน แล้วระบุการควบคุมรูปทรง ทิศทาง และตำแหน่งที่จำเป็น ระบุระบบการเขียนแบบและฉบับมาตรฐานเพื่อให้ทุกฝ่ายตีความตรงกัน
เน้นข้อกำหนดที่เข้มงวดเฉพาะฟีเจอร์ที่จำเป็น ตกลงวิธีวัด การเข้าถึง การตั้งดาตัม สภาพชิ้นงาน และรายงานก่อนผลิต ความละเอียดที่เครื่องมือแสดงไม่ได้ยืนยันความไม่แน่นอนในการวัด เมื่อค่าความคลาดเคลื่อนแคบ อุณหภูมิก็มีความสำคัญ NIST อธิบายผลของอุณหภูมิและความไม่แน่นอนของการขยายตัวเทียบกับอุณหภูมิอ้างอิงการวัดมิติ 20 °C พร้อมระบุว่าจะตรวจรับก่อนหรือหลังเคลือบและผ่านกระบวนการทางความร้อน