วัดให้ตรงข้อกำหนด ไม่ใช่แค่อ่านตัวเลข
ผลตรวจขึ้นกับนิยามลักษณะที่วัด เครื่องมือ การจัดวาง สภาพแวดล้อม และเกณฑ์ตัดสิน ตกลงสิ่งเหล่านี้ก่อนผลิตเพื่อให้ผู้ผลิตและลูกค้าวัดซ้ำด้วยวิธีเดียวกัน และตีความผลใกล้ขอบพิกัดได้ตรงกัน
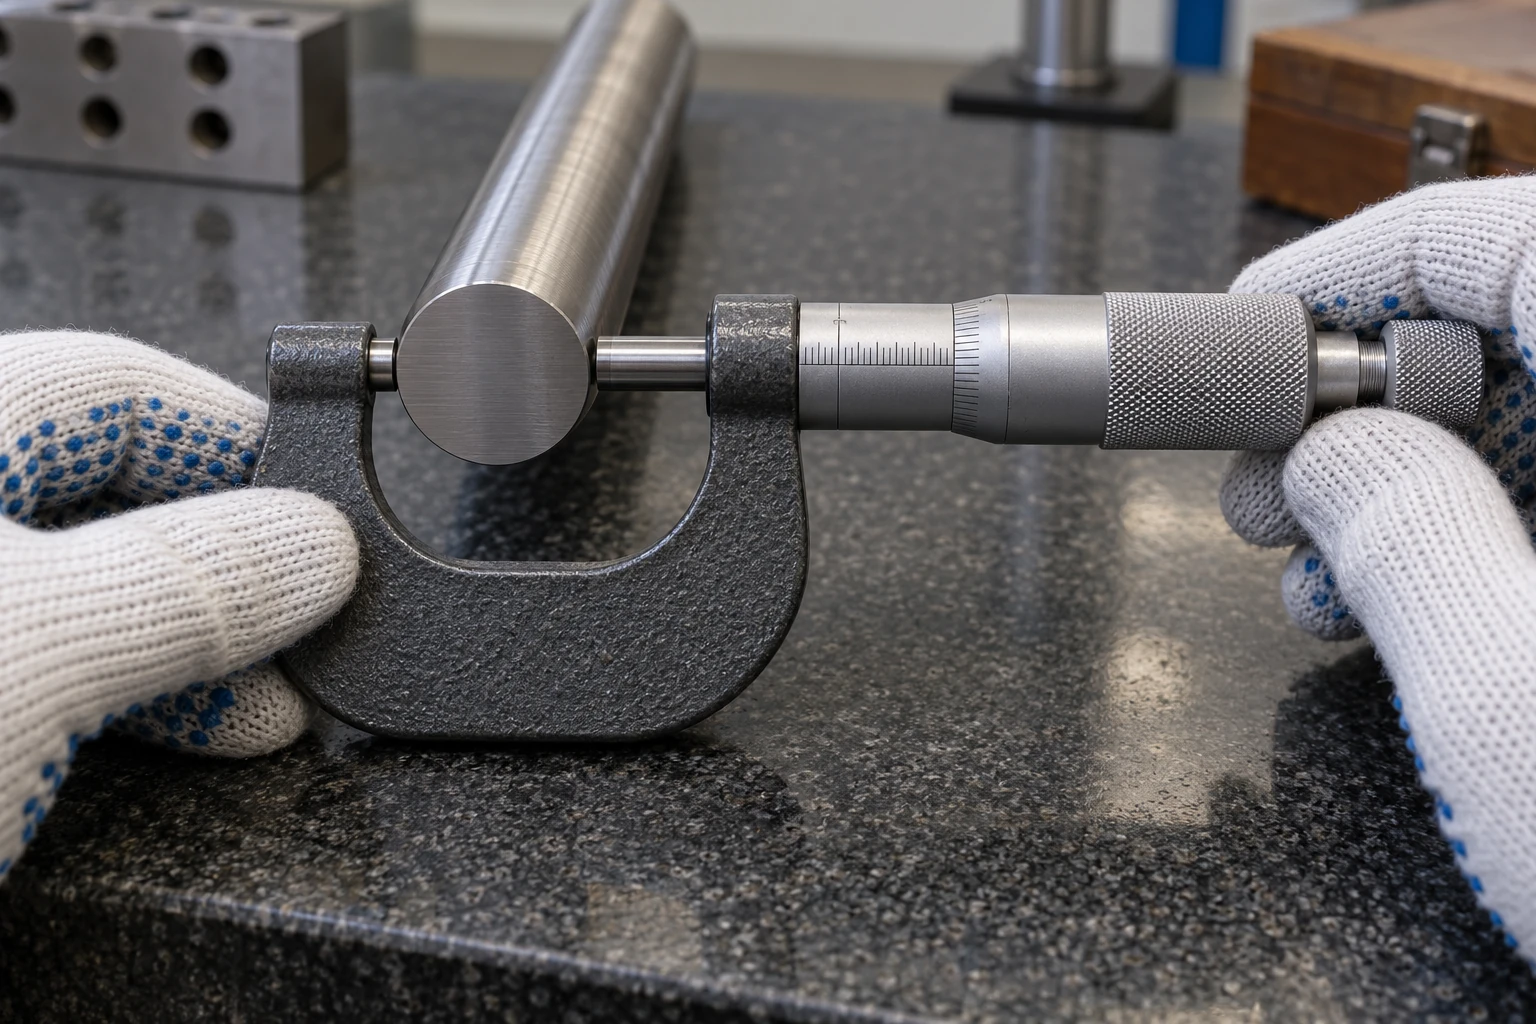
เลือกเครื่องมือให้ตรงลักษณะที่ตรวจ
| เครื่องมือ | การใช้งานทั่วไป | สิ่งที่ต้องตรวจก่อนใช้ |
|---|---|---|
| คาลิเปอร์ | มิติภายนอก ภายใน บ่า และความลึกที่เข้าถึงได้ | สภาพปากวัด แนวสัมผัส แรงกด และความเหมาะสมกับพิกัด |
| ไมโครมิเตอร์ | ขนาดที่กำหนด วัดระหว่างหน้าสัมผัสที่เหมาะสม | ช่วงวัด รูปทรงหน้าสัมผัส แรงกดสม่ำเสมอ และการเข้าถึงตำแหน่งวัด |
| เครื่องวัดพิกัดสามมิติ (CMM) | ตำแหน่งลักษณะ ความสัมพันธ์ทางเรขาคณิต และรูปโพรไฟล์ในระบบพิกัด | การจัดแนวตามดาตัม การเข้าถึงของหัววัด แผนเก็บจุด วิธีคำนวณ และความไม่แน่นอนของงาน |
| เกจขีดจำกัดหรือเกจตรวจการประกอบ | การตรวจผ่านหรือไม่ผ่านตามเงื่อนไขรับงานที่กำหนด | ข้อกำหนดเกจ การสอบเทียบ การสึก แรงใช้งาน และลักษณะที่เกจไม่ได้ตรวจ |
การใช้คาลิเปอร์วัดรูเพียงครั้งเดียวไม่ได้ยืนยันความกลม และค่าไมโครมิเตอร์ค่าเดียวไม่ได้บอกสภาพเพลาตลอดความยาว กำหนดตำแหน่งและทิศทางให้พบความแปรผันที่เกี่ยวข้อง เกจวัดรู เครื่องวัดความสูง เกจเกลียว หรือเครื่องวัดผิวอาจเหมาะกว่าสำหรับข้อกำหนดบางอย่าง
ความละเอียดไม่ใช่ความไม่แน่นอนของการวัด
ความละเอียดของเครื่องมืออธิบายการเปลี่ยนแปลงน้อยที่สุดของปริมาณที่วัดซึ่งทำให้ค่าบ่งชี้เปลี่ยนอย่างสังเกตได้ ความถูกต้องเกี่ยวข้องกับความใกล้เคียงค่าจริงของปริมาณนั้น โดยในทางปฏิบัติใช้ค่าอ้างอิงที่เหมาะสมเพื่อประเมินความคลาดเคลื่อนของการวัด ความสามารถทำซ้ำเปรียบเทียบผลในช่วงเวลาสั้น โดยใช้วิธี ผู้ปฏิบัติงาน ระบบวัด สถานที่ และสภาวะการทำงานเดิม ความไม่แน่นอนของการวัดเป็นพารามิเตอร์ที่ไม่ติดลบซึ่งอธิบายการกระจายของค่าที่กำหนดให้ปริมาณที่วัด ไม่ใช่เพียงผลต่างระหว่างค่ามากที่สุดกับน้อยที่สุดจากการวัดซ้ำ ระบุว่าความไม่แน่นอนที่รายงานเป็นแบบมาตรฐานหรือแบบขยาย พร้อมตัวประกอบครอบคลุมหรือความน่าจะเป็นครอบคลุมตามที่ใช้ จำนวนหลักบนจอที่มากขึ้นไม่ได้ขจัดความคลาดเคลื่อนจากการสัมผัส การจัดแนว อุณหภูมิ หรือการสอบเทียบ
อ้างอิง: คู่มือปฏิบัติที่ดี NPL ฉบับ 40 คำศัพท์และความไม่แน่นอน
JCGM VIM: ความถูกต้องของการวัด · JCGM VIM: สภาวะของการทำซ้ำ · JCGM VIM: ความไม่แน่นอนของการวัด
ถามว่าวิธีวัดทั้งระบบเหมาะกับพิกัดหรือไม่ โดยเฉพาะใกล้ขอบรับงาน ตกลงว่าจะใช้ความไม่แน่นอนประกอบการตัดสินผ่านหรือไม่ผ่านอย่างไร และตรวจซ้ำกรณีโต้แย้งอย่างไร บันทึกรหัสเครื่องมือและสถานะสอบเทียบ ใบสอบเทียบช่วยเรื่องการสอบกลับ แต่ไม่ได้รับรองการจัดวางหรือวิธีปฏิบัติทุกครั้งในอนาคต
ควบคุมดาตัม การสัมผัส และการยึดรั้ง
ใช้ระบบดาตัมและมาตรฐานที่แบบระบุ การวัดรูจากขอบนอกที่เลือกเองอาจให้ผลต่างจากการประเมินตำแหน่งเทียบลักษณะดาตัมที่กำหนด สำหรับ CMM ให้ตกลงการจัดแนว วิธีประเมินลักษณะ และการกระจายจุดให้เหมาะกับงาน การจัดแนวแบบ best fit ที่สะดวกอาจตอบคนละคำถาม
ขจัดสิ่งสกปรกที่หลุดง่าย และยืนยันว่าอนุญาตให้ลบครีบก่อนตรวจหรือไม่ ครีบ ความหยาบ ชั้นเคลือบ และรูปทรงปลายสัมผัสมีผลต่อผิวที่ถูกวัดจริง อย่าขัดลักษณะที่ไม่ผ่านให้ผ่านโดยไม่แจ้ง บันทึกว่ามิติใช้ก่อนหรือหลังเก็บผิว และรักษาสภาพผิวตามข้อกำหนดขณะตรวจรับ
ชิ้นงานบางอาจเปลี่ยนรูปจากแรงจับยึดหรือแรงหัววัด ระบุว่าจะตรวจในสภาพอิสระหรือสภาพยึดรั้ง พร้อมตำแหน่งรองรับและวิธีจับ ฟิกซ์เจอร์ควรวางตำแหน่งซ้ำได้และใช้แรงยึดเท่าที่จำเป็น หากตรวจรับในสภาพประกอบ ให้กำหนดสภาพนั้นแทนการคิดวิธีขึ้นเองตอนตรวจ
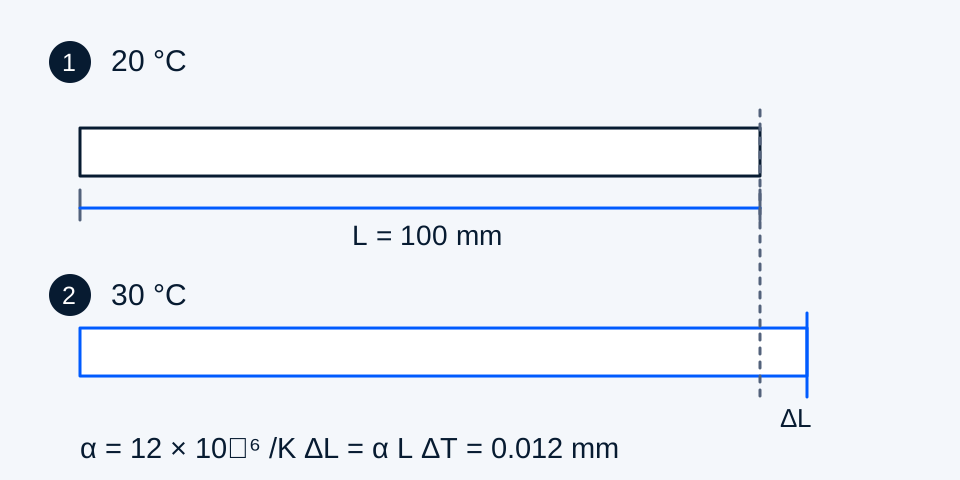
ตัวอย่าง: อุณหภูมิเปลี่ยนมิติ
อุณหภูมิอ้างอิงมาตรฐานสำหรับการวัดมิติคือ 20 °C เมื่อวัดที่อุณหภูมิอื่น ค่าชดเชยการขยายตัวและความไม่แน่นอนอาจมีนัยสำคัญ ให้ชิ้นงานและเครื่องมือปรับสภาพก่อน ชิ้นงานที่เพิ่งออกจากเครื่อง โดนแดด หรือขนส่งมาอาจยังไม่สมดุลกับห้องวัด การวัดอากาศในห้องอย่างเดียวไม่ยืนยันอุณหภูมิชิ้นงาน
แหล่งข้อมูล: NIST ความไม่แน่นอนของการวัดมิติที่อุณหภูมิต่างจากมาตรฐาน
ตกลงรายงานที่ใช้ตัดสินรับงานได้
ก่อนเสนอราคา ให้ตกลงรุ่นแบบ หมายเลขลักษณะ ค่าเป้าหมายและขีดจำกัด จำนวนตัวอย่าง ค่าที่วัดจริง หน่วย เครื่องมือหรือวิธี ระบบดาตัม สภาพแวดล้อมที่เกี่ยวข้อง และเกณฑ์รับ ระบุชิ้นงานหรือล็อตที่ตรวจ ให้ชัดว่ารายงานครอบคลุมทุกชิ้น ชิ้นแรก หรือตัวอย่าง เพราะเป็นสิ่งส่งมอบต่างกัน
เมื่อผลไม่ตรงกัน ให้เปรียบเทียบนิยามและการจัดวางก่อนปรับกระบวนการ ตรวจรุ่นแบบ ความสะอาด อุณหภูมิ จุดสัมผัส การยึดรั้ง และวิธีคำนวณอีกครั้ง เก็บค่าเดิมไว้และระบุผลวัดซ้ำที่ตกลงกัน เพื่อให้บันทึกอธิบายเหตุผลตัดสิน แทนการลบค่าที่ไม่สะดวกทิ้ง