รูปทรง ความแข็งแกร่ง และการจับยึด
พิจารณาทางเข้าของเครื่องมือและการรองรับชิ้นงานตลอดการตัด ควบคู่กับรูปทรงสุดท้าย หัวข้อต่อไปนี้เชื่อมโยงผนังบางและโพรงลึกกับการจับยึด การบิดตัว และการสั่น
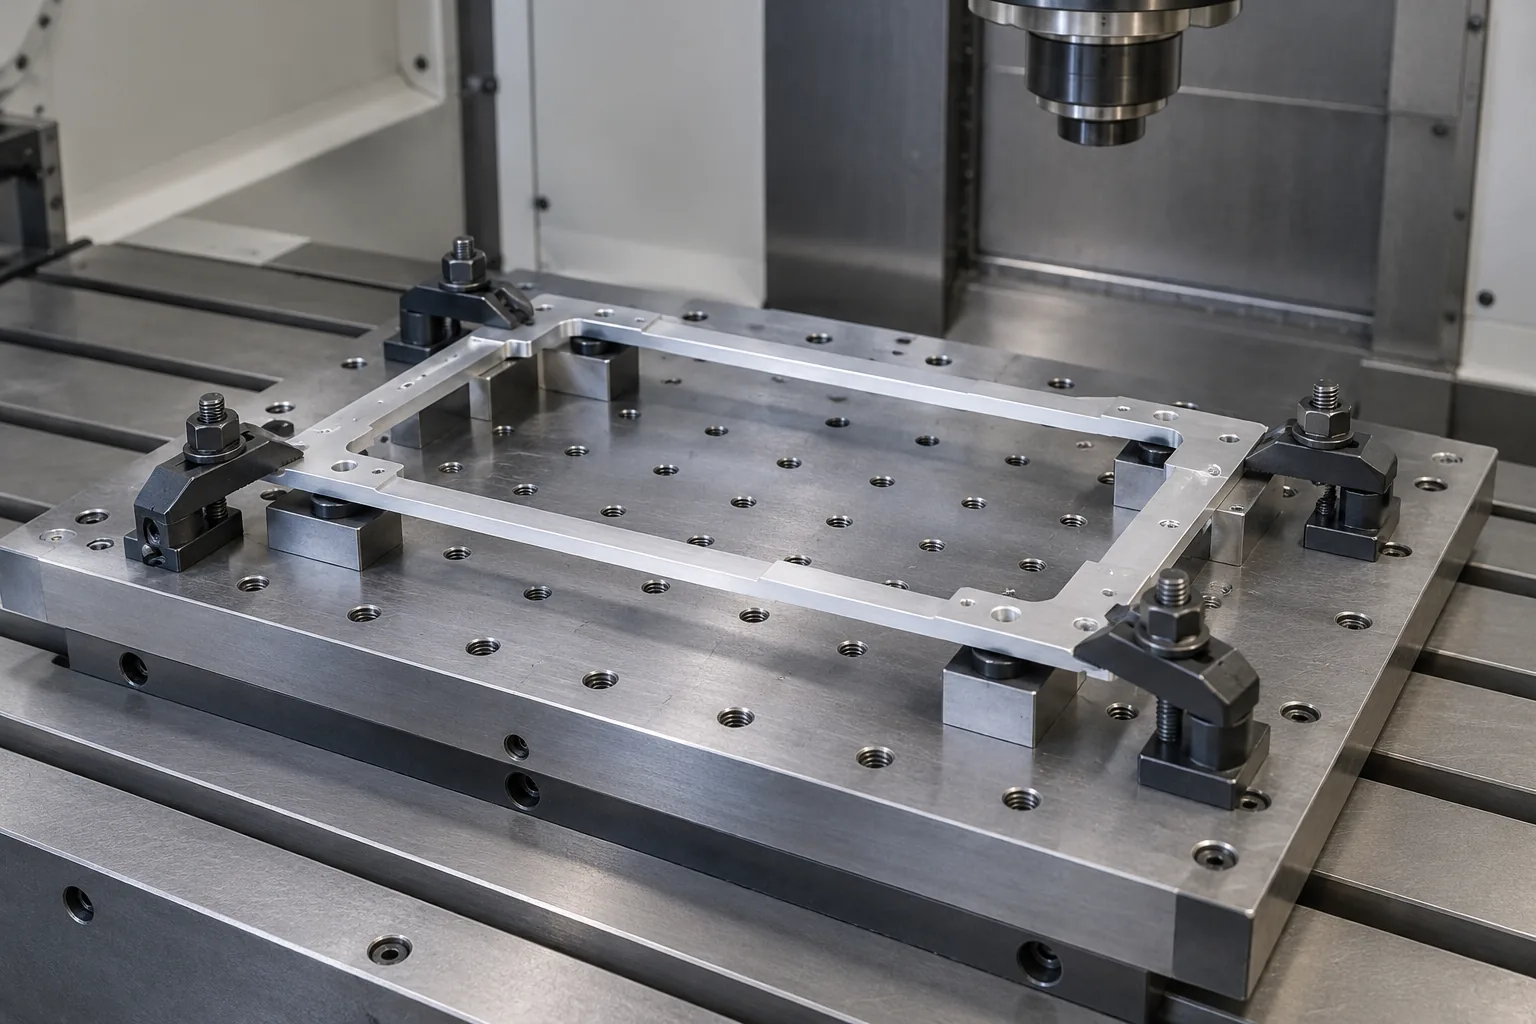
ผนังและพื้นบาง: พิจารณาจุดรองรับร่วมกับความหนา
ความสูง ความหนา ความยาวช่วงที่ไม่มีตัวรองรับ และวัสดุ ล้วนมีผลต่อการตอบสนองของฟีเจอร์ขณะตัด ผนังสูงที่อยู่เดี่ยวมีพฤติกรรมต่างจากผนังเตี้ยที่เชื่อมกับครีบรอบข้าง พื้นบางอาจแอ่นจากแรงตัดหรือแรงจับยึดได้เช่นกัน จึงไม่มีค่าความหนาผนังต่ำสุดค่าเดียวที่ใช้ตัดสินการผลิตได้กับทุกวัสดุและทุกรูปทรง
การเหลือเนื้อวัสดุไว้รองรับระหว่างกัดหยาบ แล้วค่อย ๆ กัดเข้าใกล้ความหนาสุดท้าย ช่วยควบคุมการโก่งตัวได้ Sandvik อธิบายวิธีสลับกัดแต่ละด้านและแบ่งขั้นตามสัดส่วนผนัง วิธีเหล่านี้ใช้วางแผนการผลิต ไม่ใช่เกณฑ์ตัดสินรับแบบ ควรหารือว่าการเพิ่มครีบ ลดความสูง เพิ่มความหนาพื้น หรือทำส่วนรองรับชั่วคราว สอดคล้องกับหน้าที่และการประกอบหรือไม่

รัศมีมุมในและโพรง: เผื่อพื้นที่ให้เครื่องมือตัด
ดอกเอ็นมิลหมุนตัดจะทิ้งรัศมีไว้ที่มุมในแนวตั้ง การลดรัศมีมักทำให้ต้องเปลี่ยนขนาดดอก ระยะยื่น หรือจำนวนขั้นตอน เมื่อดอกเกือบเต็มมุม พื้นที่สัมผัสตัดจะเพิ่มขึ้นและอาจทำให้การตัดไม่เสถียร ควรกำหนดรัศมีมุมในให้ใหญ่ที่สุดเท่าที่ชิ้นส่วนคู่ประกอบยังสวมได้และยังคงความแข็งแรงตามต้องการ
ทบทวนความลึก ความกว้าง ความหนาพื้น และรัศมีมุมโพรงร่วมกัน โพรงลึกและแคบอาจมีทั้งปัญหาเข้าถึงยาก เครื่องมือเรียวยาว และคายเศษลำบาก หากหน้าที่ชิ้นงานเอื้ออำนวย อาจลดความลึก เพิ่มรัศมี เปิดด้านหนึ่งของโพรง หรือแยกประกอบจากชิ้นส่วนที่ง่ายกว่า หากต้องสวมเดือยเหลี่ยม อาจใช้มุมหลบแทน การเปลี่ยนจากแบบที่อนุมัติแล้วต้องตกลงกันก่อนเสมอ

ขนาดชิ้นงานและการจับยึด: วางแผนว่าจะจับงานอย่างไร
ความยาว ความกว้าง และความสูงสุดท้ายเป็นเพียงส่วนหนึ่งของการทบทวนขนาด วัตถุดิบ ฟิกซ์เจอร์ ดอกตัด หัวจับ และการเคลื่อนที่เข้าออกล้วนต้องใช้พื้นที่ การที่ชิ้นงานมีขนาดอยู่ในระยะเดินเครื่องไม่ได้แปลว่าจะเข้าถึงทุกผิวได้ ชิ้นงานเล็กอาจต้องมีวิธีหยิบจับหรือรองรับเฉพาะ เช่นเดียวกับงานใหญ่ที่อาจต้องจับยึดหลายครั้ง ควรระบุผิวที่อนุญาตให้ใช้จับงาน
ทำเครื่องหมายผิวที่ห้ามมีรอยจับ เนื้อเผื่อที่ตัดทิ้งภายหลังได้ และฟีเจอร์ที่ต้องรักษาความสัมพันธ์เมื่อเปลี่ยนการจับยึด ควรถามด้วยว่าในขั้นตอนสุดท้ายจะจับชิ้นงานอย่างไรเมื่อกัดเนื้อส่วนใหญ่ออกแล้ว หากใช้ฟิกซ์เจอร์หมุน ต้องตรวจพื้นที่กวาดรวมและระยะหลบเครื่องมือ การจำลองต้องรวมวัตถุดิบ หัวจับ และฟิกซ์เจอร์จริง ไม่ใช่เฉพาะโมเดลสำเร็จ
การแอ่นและความเค้นตกค้าง: กำหนดสภาพหลังปลดจับยึด
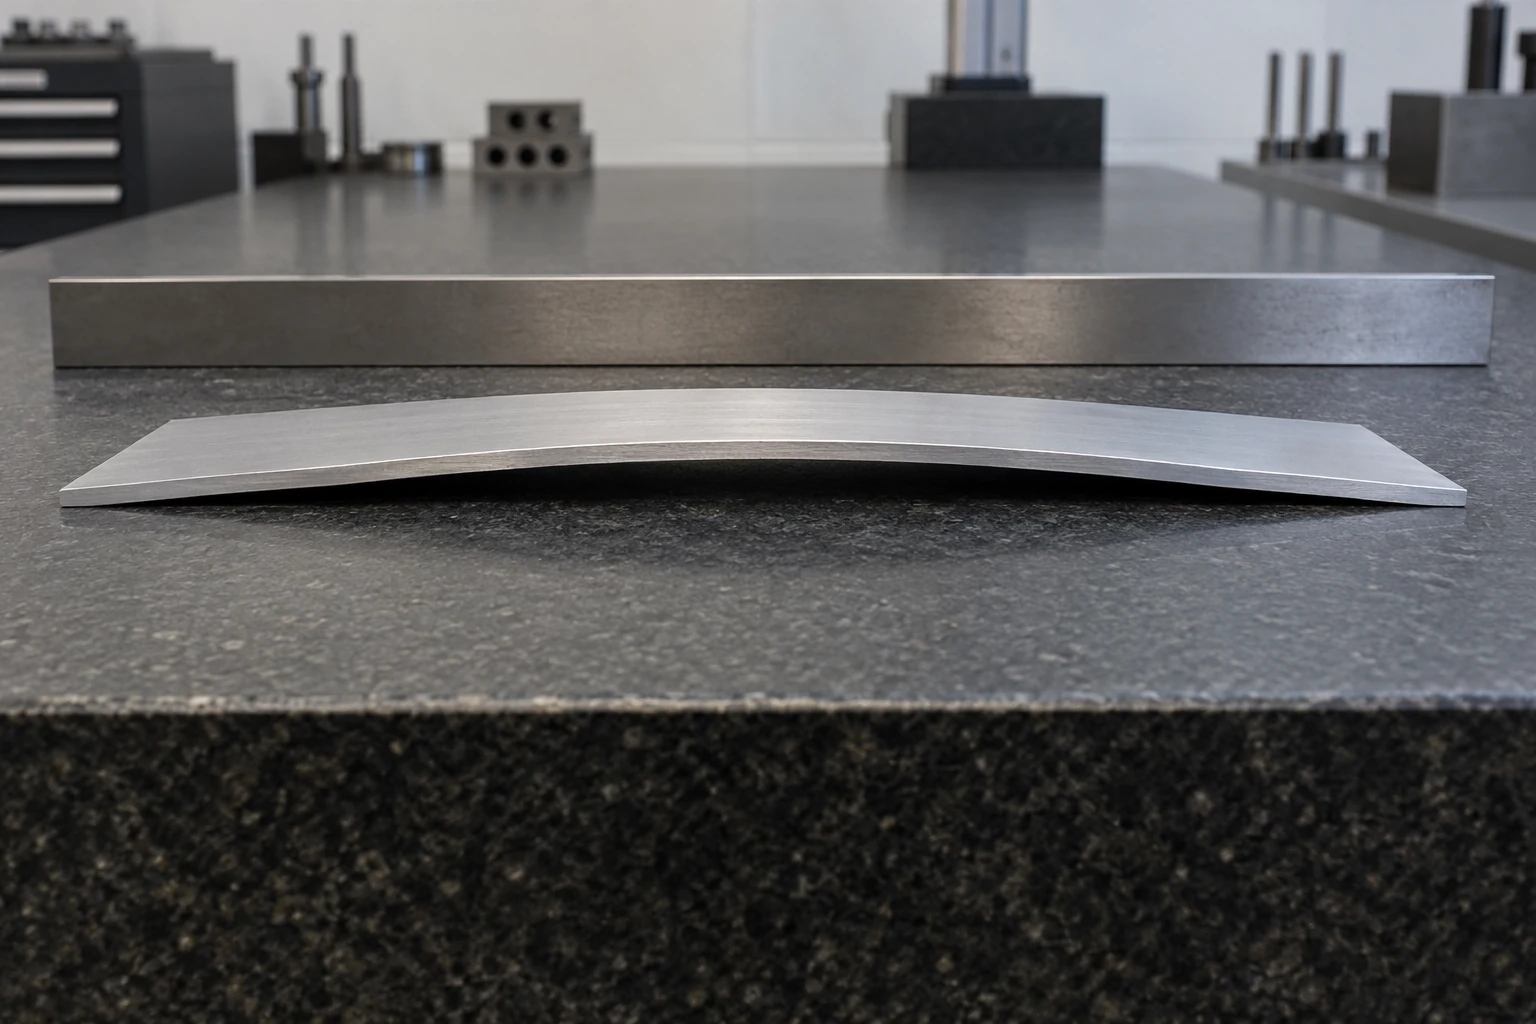
ชิ้นงานอาจดูเรียบขณะจับยึด แต่เปลี่ยนรูปหลังปลดออก การแอ่นแบบยืดหยุ่นจากแรงจับต่างจากการเปลี่ยนรูปที่เกี่ยวกับความเค้นตกค้างและการตัดเนื้อวัสดุ วัตถุดิบที่ผ่านการแปรรูปอาจมีความเค้นตกค้างจากขั้นตอนก่อนหน้า เมื่อตัดเนื้อออก สมดุลของเนื้อที่เหลือจะเปลี่ยนไป งานวิจัยแท่งอะลูมิเนียมของ NIST แสดงให้เห็นความสำคัญของสภาพวัตถุดิบและตำแหน่งชิ้นงานภายในเนื้อวัตถุดิบ
ควรแจ้งตั้งแต่ต้นหากเป็นแผ่นบางกว้าง กัดโพรงออกมากเพียงด้านเดียว หรือต้องควบคุมความเรียบอย่างเข้มงวด หารือเรื่องสภาพวัตถุดิบ การแบ่งขั้นตัดเนื้อ การรองรับ และกระบวนการทางความร้อนที่จำเป็นกับผู้ผลิต ทางเลือกเหล่านี้มีผลต่อวัสดุ เวลา และราคา ไม่มีวิธีเดียวที่รับประกันว่าจะไม่เปลี่ยนรูป ต้องระบุว่าจะตรวจในสภาพอิสระ บนจุดรองรับที่กำหนด หรือภายใต้แรงยึดแบบการประกอบ และตกลงก่อนกำหนดเกณฑ์รับงาน
NIST: ความเค้นตกค้างและการเปลี่ยนรูปในการกัดอะลูมิเนียม หน้าเอกสาร 34–35
การสั่นสะท้านและระยะยื่น: ลดความเรียวยาวที่ไม่จำเป็น
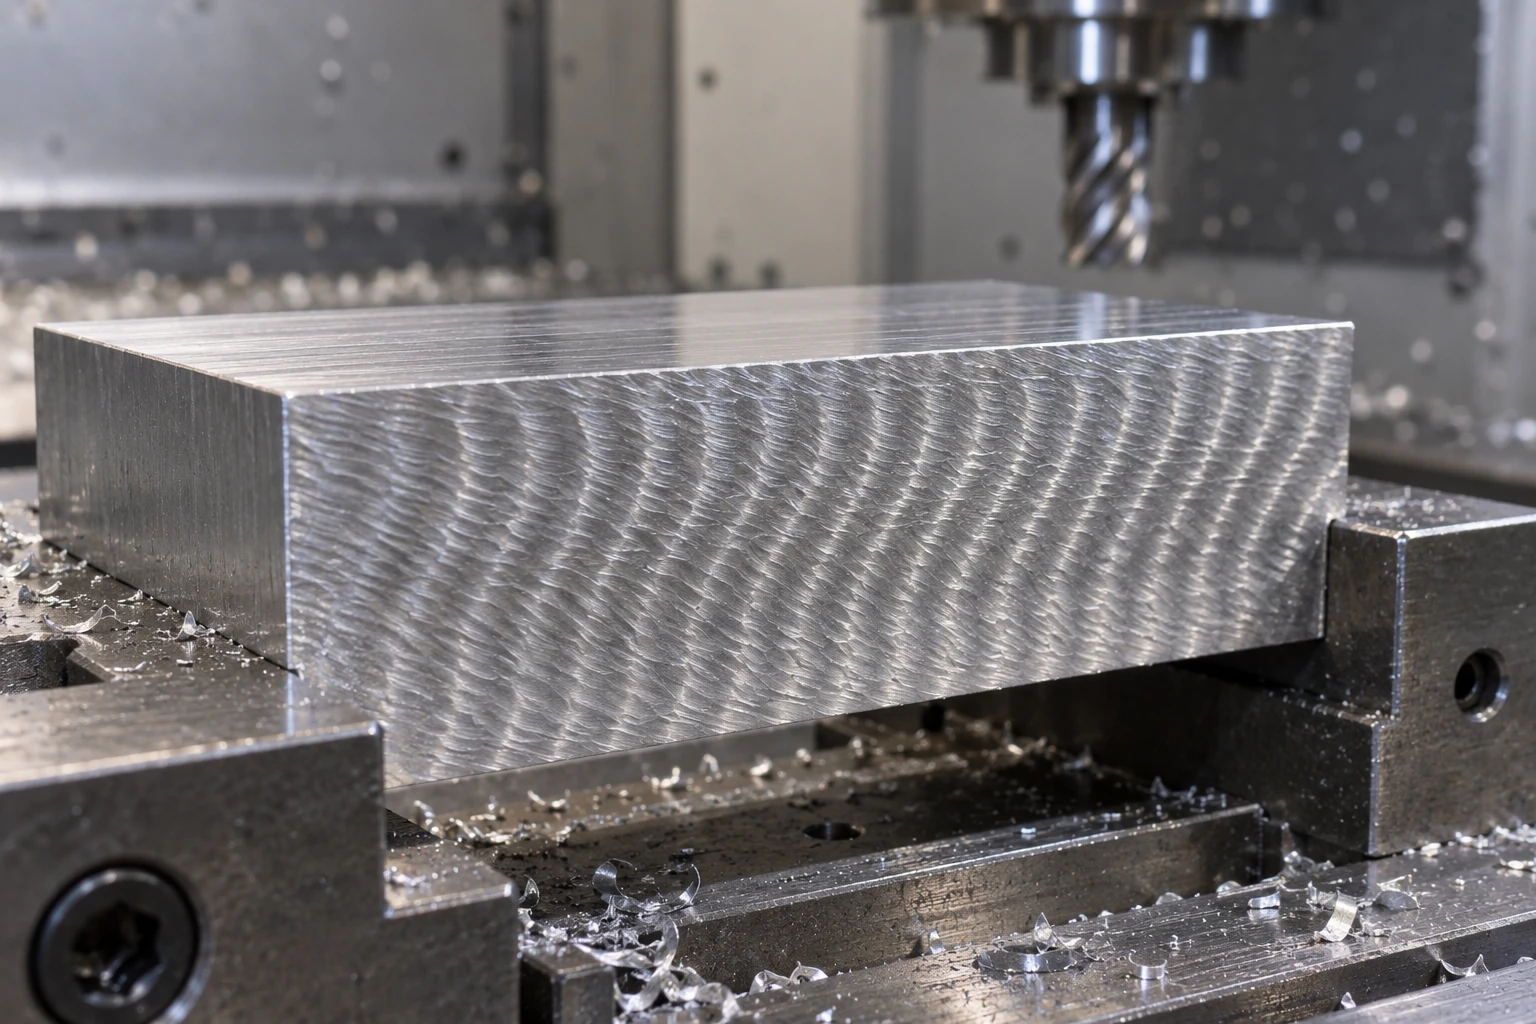
การสั่นสะท้านอาจเกี่ยวข้องกับดอกตัด หัวจับ เครื่องจักร ชิ้นงาน หรือฟิกซ์เจอร์ โดยอาจทิ้งรอยซ้ำและกระทบคุณภาพผิวหรือการควบคุมขนาด ดอกเรียวยาวกับผนังที่ไม่มีตัวรองรับเป็นแหล่งความยืดหยุ่นคนละส่วน การเปลี่ยนรอบเพียงอย่างเดียวจึงไม่ใช่คำตอบสำหรับทุกกรณี ในด้านการออกแบบ ควรลดระยะเอื้อมที่ไม่จำเป็น ช่องเข้าถึงที่บีบรัด และฟีเจอร์ไร้ตัวรองรับเท่าที่หน้าที่งานอนุญาต
อาจหารือเรื่องขยายช่องเปิด เข้ากัดฟีเจอร์ลึกจากอีกด้าน หรือแยกการเก็บรายละเอียดแคบออกจากขั้นตอนกัดหยาบหลัก ผู้ผลิตต้องเลือกความยาวดอก การจับยึด การสัมผัสตัด และสภาวะตัดให้สัมพันธ์กัน ไม่ควรกำหนดสูตรตัดเดียวสำหรับทุกงานไว้ในแบบ หากผิวมีข้อกำหนดความหยาบเพื่อการใช้งาน ต้องระบุให้ชัด เพื่อไม่ให้รอยเครื่องมือด้านความสวยงามปะปนกับเกณฑ์ตรวจรับ