เครื่องมือตัด CNC: เลือกให้เหมาะทั้งระบบการตัด
เลือกวัสดุเครื่องมือ รูปทรงคมตัด สารเคลือบ และการจับยึดให้เหมาะกับชิ้นงานและลักษณะงาน โดยพิจารณาความแข็งแรงคมตัด พื้นที่ระบายเศษ การเข้าถึง และความเสถียรของกระบวนการร่วมกัน
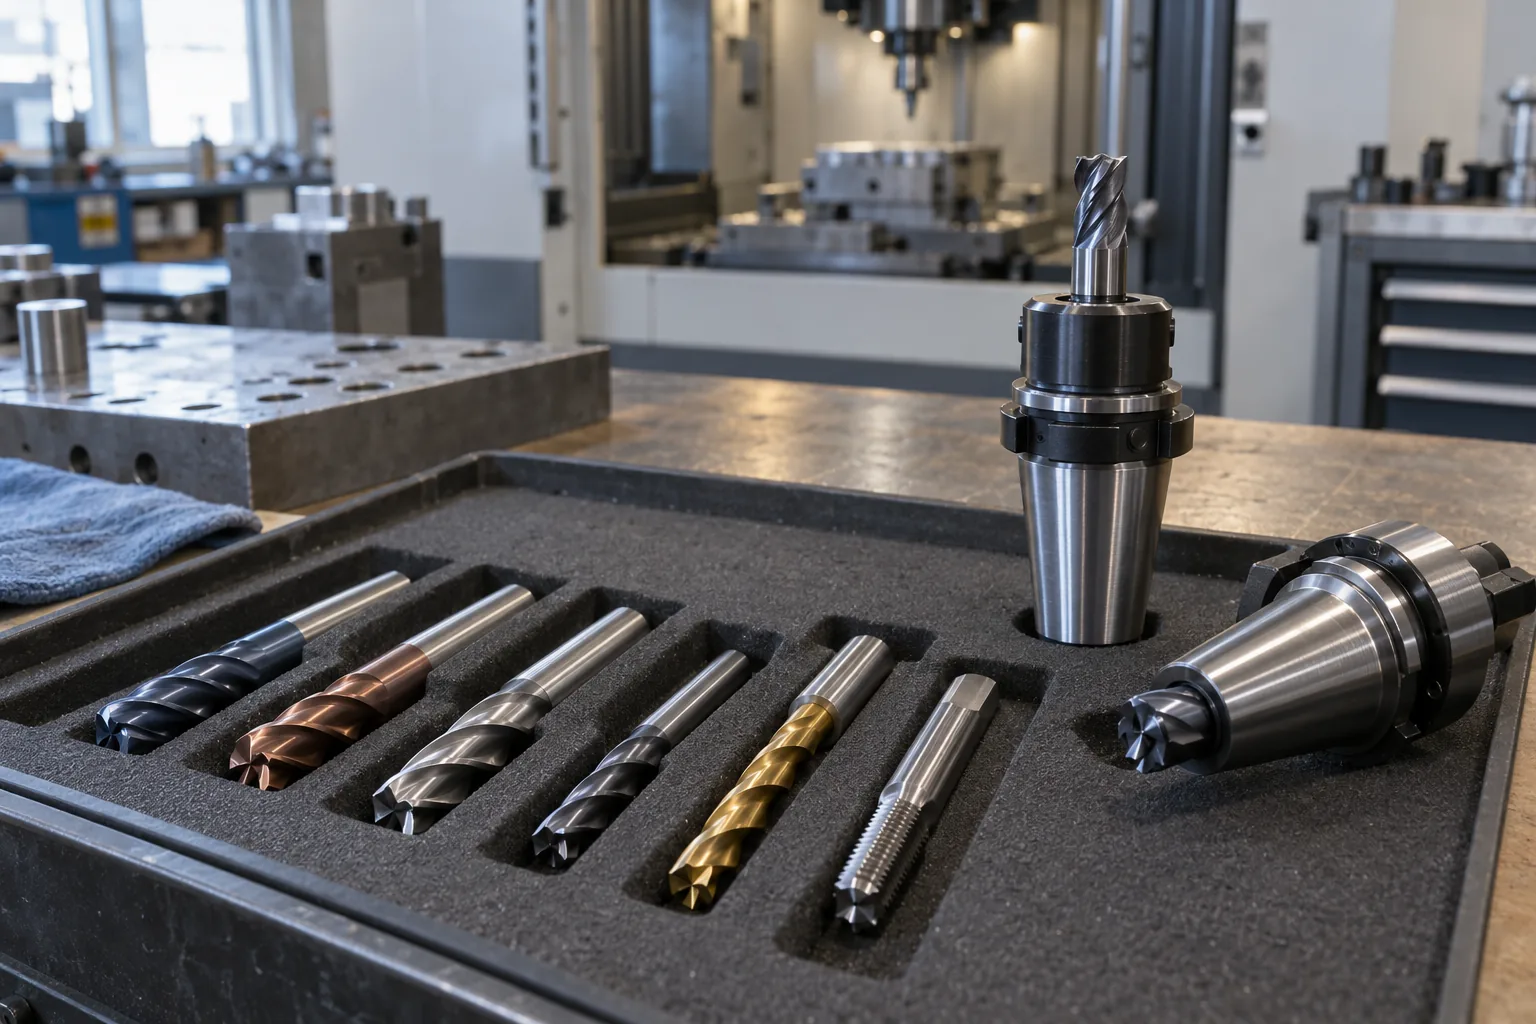
เลือกโดยระบุลักษณะงานให้ชัด
เริ่มจากเกรดวัสดุ ความแข็งหรือสภาพอบชุบ ขนาดรูปทรง และผิวที่ต้องการ แยกความต้องการงานหยาบ เก็บผิว กัดร่อง เจาะ และกัดรูปทรง ตรวจวิธีเข้าตัดที่เครื่องมือรองรับ เอ็นมิลล์ที่ตัดด้านข้างได้ไม่ได้หมายความว่าจะป้อนลงตรงได้เสมอ บันทึกเส้นผ่านศูนย์กลาง ความยาวคมที่ใช้ได้ ระยะหลบคอ และขอบเขตหัวจับ ก่อนพิจารณาเพิ่มความเร็วตัด
คาร์ไบด์กับเหล็กกล้าความเร็วสูง (HSS)
คาร์ไบด์โดยทั่วไปมีความแข็งเกร็งและต้านการสึกหรอขณะร้อนได้ดี เหมาะกับการตัดที่มีประสิทธิภาพในระบบจับยึดแข็งแรง แต่ไวต่อแรงกระแทกและการเยื้องแนว เหล็กกล้าความเร็วสูงหรือ HSS รวมเกรดผสมโคบอลต์มีความเหนียวที่เป็นประโยชน์เมื่อต้องรับการยืดหยุ่นหรือแรงไม่ต่อเนื่อง โดยมักใช้ความเร็วตัดต่ำกว่า อย่างไรก็ดีชื่อวัสดุอย่างเดียวไม่ตัดสินผล ต้องดูเกรดพื้นฐาน การเตรียมคม ขนาด และงานที่ใช้ด้วย
รูปทรงคมและสารเคลือบต้องสอดคล้องกับวัสดุ
สำหรับอลูมิเนียม คมที่คมชัด พื้นที่ระบายเศษเพียงพอ และผิวที่ลดการเกาะติดช่วยลดการพอกตัวที่คมตัดได้ Harvey อธิบาย TiB2 ว่าเป็นทางเลือกหนึ่งที่มีแนวโน้มเกาะติดอลูมิเนียมต่ำ นี่เป็นการเลือกเฉพาะวัสดุ ไม่ได้แปลว่าเครื่องมือเคลือบทุกชนิดเหมาะกับอลูมิเนียม สำหรับเหล็กและวัสดุแข็ง ควรเลือกวัสดุพื้นฐาน สารเคลือบ และความแข็งแรงคมตามที่ผู้ผลิตแนะนำ แทนการเลือกจากสีสารเคลือบ
Harvey Performance: สารเคลือบ TiB2 สำหรับงานอลูมิเนียม
สเตนเลส ไทเทเนียม และโลหะผสมทนความร้อนต้องเลือกกลุ่มเครื่องมือและข้อมูลเฉพาะของแต่ละวัสดุ การลบคมให้แข็งแรงช่วยต้านความเสียหายแต่อาจเพิ่มแรงตัด ส่วนคมที่คมมากอาจลดแรงแต่มีความแข็งแรงน้อยลง ควรตรวจว่ารูปทรงจัดการการเกาะติด ความร้อน และการแข็งตัวจากการแปรรูปของวัสดุจริงอย่างไร สารเคลือบไม่สามารถชดเชยรูปทรงที่ไม่เหมาะ การสั่น หรือการตัดเศษที่ค้างซ้ำได้
จำนวนฟันเป็นเรื่องพื้นที่ระบายเศษด้วย
จำนวนฟันมากขึ้นอาจเพิ่มอัตราป้อนได้เมื่อรอบและระยะป้อนต่อฟันเท่าเดิม แต่ในขนาดใกล้กันจะเหลือพื้นที่เก็บเศษน้อยลง จำนวนฟันน้อยอาจช่วยกับเศษขนาดใหญ่และการกัดร่องเต็มหน้า งานเก็บผิวที่กินแนวรัศมีน้อยจึงเลือกต่างจากร่องลึกได้ ใช้จำนวนฟันที่มีผลตามข้อกำหนดในการคำนวณ และอย่าเพิ่มอัตราป้อนเพียงเพราะหัวกัดอีกตัวมีฟันมากกว่า
การส่าย ระยะยื่น และระยะหลบหัวจับ
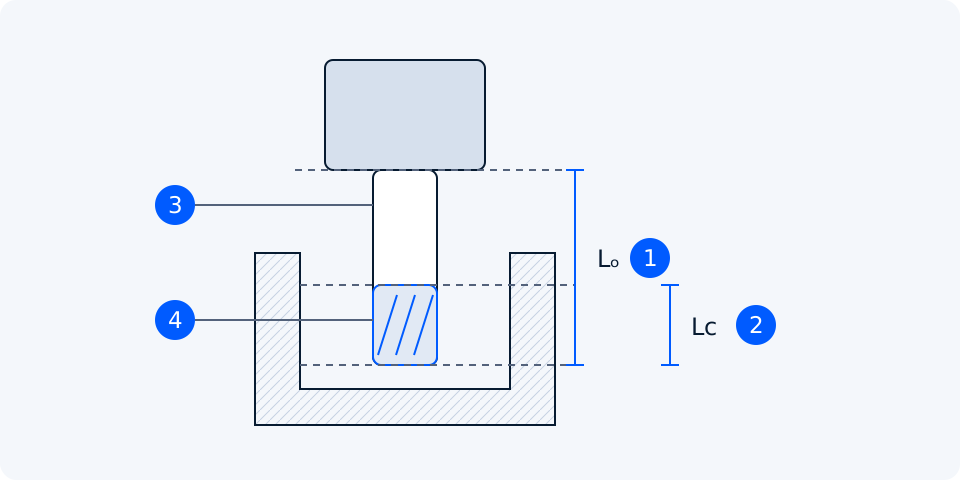
การส่ายทำให้แต่ละคมรับภาระไม่เท่ากัน โดยเฉพาะเมื่อกำหนดเศษต่อฟันไว้เล็ก ตรวจความสะอาดของก้าน คอลเล็ต หัวจับ และผิวต่อสปินเดิล แล้ววัดชุดประกอบด้วยวิธีที่เหมาะสม ใช้ระยะยื่นเท่าที่จำเป็นต่อการเข้าถึง ความยาวฟันที่เพิ่มขึ้นไม่ได้แทนคอหลบ ต้องตรวจว่าส่วนที่ไม่ตัดและหัวจับไม่ชนชิ้นงานตลอดเส้นทาง
Harvey Performance: การวัดและลดการส่ายของชุดเครื่องมือ
บอลโนสต้องใช้เส้นผ่านศูนย์กลางตัดจริง
สำหรับบอลโนส จุดสัมผัสใกล้ปลายมีเส้นผ่านศูนย์กลางเล็กกว่าขนาดระบุ และความเร็วผิวเข้าใกล้ศูนย์ที่จุดศูนย์กลาง ใช้เส้นผ่านศูนย์กลางตัดจริงตามตำแหน่งสัมผัสและความลึกเพื่อกำหนดรอบ ความลาดผิว มุมเอียงเครื่องมือ และทิศทางเดินมีดเปลี่ยนตำแหน่งสัมผัสได้ ตรวจกลยุทธ์ CAM และคำแนะนำผู้ผลิต แทนการเพิ่มรอบโดยไม่ตรวจพิกัดเครื่องมือและหัวจับ
กัดตามหรือกัดสวนทิศหมุน?
การกัดตามทิศหมุนทำให้เศษในงานกัดรอบนอกโดยทั่วไปบางลงจนออกจากการตัด จึงมักเหมาะเมื่อเครื่อง การจับยึด และชิ้นงานรองรับได้ แต่ระยะคลอนอาจทำให้หัวกัดดึงเข้าชิ้นงานโดยไม่คาดคิด เครื่องที่ควบคุมการเคลื่อนนี้ไม่ได้อาจเหมาะกับการกัดสวนมากกว่า ตรวจสภาพเครื่องและทิศทางแรงก่อนเลือก ค่าเริ่มต้นใน CAM ไม่ได้ยืนยันความเหมาะสมทางกล
วางแผนระบายเศษและอ่านลักษณะสึกหรอ
เลือกหล่อเย็นหรือตัดแห้งตามแนวทางของเครื่องมือ การหล่อลื่น การพาเศษออก และวัฏจักรอุณหภูมิล้วนสำคัญ น้ำหล่อเย็นที่มาไม่ต่อเนื่องหรือฉีดผิดตำแหน่งอาจสร้างปัญหา ตรวจการส่งถึงจุดตัดจริง โดยเฉพาะโพรงและรูลึก และปฏิบัติตามข้อกำหนดวัสดุกับเครื่องสำหรับฝุ่น ละออง และการจัดการเศษ
Sandvik Coromant: น้ำหล่อเย็นและวัฏจักรอุณหภูมิในงานกัด
| สิ่งที่พบ | ตรวจหาสาเหตุก่อนปรับค่า |
|---|---|
| คมสึกไม่เท่ากัน | การส่าย การนั่งแนบ และการกินงานที่ไม่เท่ากัน |
| วัสดุพอกที่คม | การเกาะติด รูปทรงคม การหล่อลื่น และค่าตัด |
| คมบิ่นหรือเสียหายเร็ว | ความเสถียร แรงตอนเข้าตัด เศษค้าง และความเหมาะสมเครื่องมือ |
หยุดเมื่อเสียหายฉับพลันหรือไม่เสถียร ถ่ายภาพคม บันทึกเวลาตัด และเก็บรหัสเครื่องมือกับค่าที่ใช้ให้ครบ เทียบอาการกับคู่มือแก้ปัญหาของผู้ผลิต แล้วปรับสาเหตุทีละอย่าง เปลี่ยนเครื่องมือที่เสียหายก่อนประเมินผิวหรือขนาด