อัตราป้อนและความเร็วตัด CNC: คำนวณแล้วตรวจสอบ
เชื่อมโยงความเร็วตัด ความเร็วรอบ และอัตราป้อนกับเครื่องมือตัด วัสดุ ระยะกินงาน และขีดจำกัดของเครื่องจริง ตัวอย่างระบบเมตริกช่วยให้ใช้หน่วยและสมมติฐานได้สอดคล้องกัน
เริ่มจากเครื่องมือตัดและลักษณะงานที่ใช้จริง
แผนการตัดที่ใช้งานได้ต้องเริ่มจากเกรดและสภาพวัสดุ รหัสเครื่องมือตัด วัสดุพื้นฐาน สารเคลือบ และลักษณะงาน ขอค่าตั้งต้นจากผู้ผลิตเครื่องมือสำหรับชุดเงื่อนไขนั้นโดยตรง ค่าสำหรับกัดด้านข้างไม่ควรนำไปใช้กับกัดร่องเต็มหน้าหรือเจาะทันที ตรวจสอบว่าคำแนะนำตั้งอยู่บนการใช้น้ำหล่อเย็นภายนอก ผ่านตัวเครื่องมือ ลม หรือการตัดแห้ง และระบุระยะกินงานไว้หรือไม่
Sandvik Coromant: ข้อมูลการตัดและการเลือกเครื่องมือเฉพาะรุ่น
กำหนดความหมายและหน่วยก่อนคำนวณ
| ปริมาณ | ความหมายและหน่วย |
|---|---|
| Vc | ความเร็วตัด ณ เส้นผ่านศูนย์กลางที่ตัด หน่วย m/min |
| D | เส้นผ่านศูนย์กลางตัดจริง หน่วย mm; งานกลึงใช้เส้นผ่านศูนย์กลางชิ้นงาน ณ จุดตัด |
| n | ความเร็วรอบสปินเดิล หน่วย rpm หรือรอบต่อนาที |
| fz / fn | ระยะป้อนต่อฟัน หน่วย mm/tooth / ระยะป้อนต่อรอบ หน่วย mm/rev |
| vf / zc | อัตราป้อนเชิงเส้น หน่วย mm/min / จำนวนฟันตัดที่มีผลต่อรอบ |
| ap / ae | ความลึกกินงานตามแนวแกน / ความกว้างกินงานตามแนวรัศมีในงานกัด หน่วย mm |
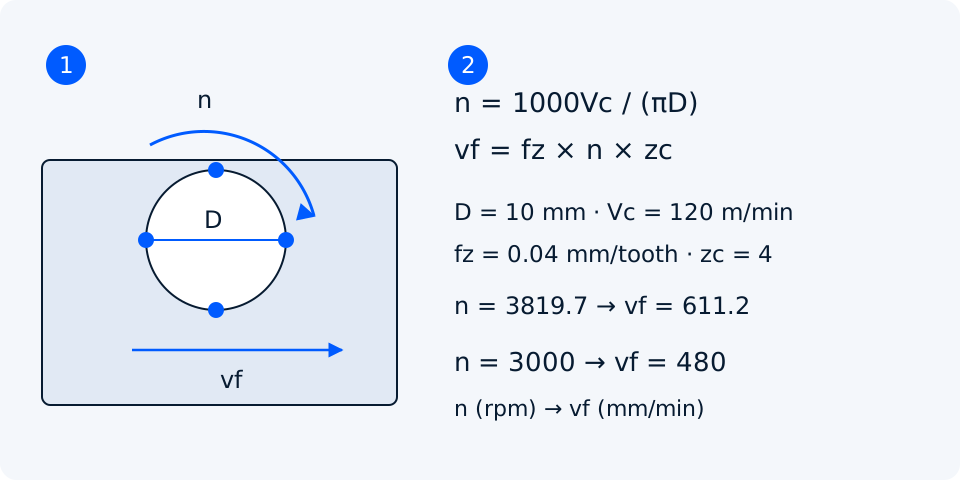
แยกมิลลิเมตรกับเมตรให้ชัด ตัวคูณ 1000 ใช้แปลงหน่วยความเร็วตัด ความสัมพันธ์คือ n = 1000 × Vc / (π × D) และเมื่อจัดรูปกลับจะได้ Vc = π × D × n / 1000 ใช้เส้นผ่านศูนย์กลางตัดจริงที่ความลึกนั้น ไม่ใช่เลือกเส้นผ่านศูนย์กลางใหญ่ที่สุดในแค็ตตาล็อกเสมอไป
งานกัด: ระยะป้อนต่อฟันและการจำกัดรอบ
งานกัดใช้ vf = fz × n × zc โดยใช้จำนวนฟันที่มีผลตามที่ผู้ผลิตกำหนดสำหรับชุดเครื่องมือนั้น อย่าใช้จำนวนฟันที่สัมผัสชิ้นงานพร้อมกันมาแทน สำหรับเอ็นมิลล์สี่ฟันทั่วไปที่มีคมตัดทำงานครบสี่คม zc เท่ากับสี่ ส่วนหัวกัดแบบฟันสลับหรือหลายแถวต้องตรวจนิยามของผู้ผลิต ระยะป้อนต่อฟันกับความหนาเศษสูงสุดสัมพันธ์กัน แต่ไม่ได้เท่ากันทุกกรณี
หากคงอัตราป้อน 611.2 mm/min หลังลดรอบ fz จะเพิ่มเป็นประมาณ 0.0509 mm/tooth การปรับ feed override จึงเปลี่ยนภาระต่อฟันด้วย ไม่ใช่เปลี่ยนแค่เวลา ปัดค่าที่จะป้อนเข้าโปรแกรมอย่างเหมาะสม แล้วคำนวณย้อนจากค่าที่ใช้จริง การไม่เกินรอบจำกัดยังไม่ได้ยืนยันว่าความเร็วตัดที่ลดลงเหมาะกับเครื่องมือนั้น
Sandvik Coromant: แผ่นสูตรงานกัดระบบเมตริก
ระยะกินงานเปลี่ยนภาระการตัด
บันทึก ap และ ae ควบคู่กับความเร็วและอัตราป้อน การกัดร่องเต็มหน้ากับกัดข้างเบาอาจใช้รอบและ fz เท่ากัน แต่มีภาระตัดและความต้องการระบายเศษต่างกันมาก เมื่อกินงานแนวรัศมีน้อย ปรากฏการณ์ radial chip thinning ทำให้ความหนาเศษสูงสุดต่ำกว่าระยะป้อนต่อฟันที่ตั้งไว้ มุมเข้าตัดและคมตัดโค้งก็เปลี่ยนความสัมพันธ์นี้ได้
ใช้ค่าชดเชยระยะกินงานจากผู้ผลิตหรือแบบจำลอง CAM ที่ตรวจสอบแล้ว อย่าคูณชดเชย chip thinning ซ้ำ หากข้อมูลผู้ผลิตหรือระบบ CAM ชดเชยไว้แล้ว ตรวจมุม ทางเข้าตัด และช่องแคบที่การกินงานเพิ่มขึ้น อัตราป้อนที่คำนวณสำหรับกัดข้างเบาเป็นเส้นตรงไม่ได้เหมาะกับช่วงเข้าโค้งมุมโดยอัตโนมัติ
งานเจาะ: ระยะป้อนต่อรอบ
ข้อมูลการเจาะมักกำหนด fn เป็น mm/rev ให้คำนวณ vf = fn × n และอย่านำระยะป้อนต่อรอบที่ผู้ผลิตให้ไปคูณจำนวนร่องดอกสว่านซ้ำ ตรวจว่าเครื่องควบคุมหรือเอาต์พุต CAM ต้องการหน่วย mm/min หรือ mm/rev ความลึก มุมปากรู การส่งน้ำหล่อเย็น และการระบายเศษยังเป็นเงื่อนไขสำคัญในการเลือกวัฏจักรเจาะ
งานกลึง: เส้นผ่านศูนย์กลางชิ้นงานและความเร็วผิวคงที่
สำหรับงานกลึง D คือเส้นผ่านศูนย์กลางชิ้นงาน ณ ตำแหน่งตัด ไม่ใช่รัศมีปลายเม็ดมีด เมื่อ Vc = 150 m/min และ D = 50 mm จะได้ n = 954.9 rpm แต่ที่ D = 20 mm ต้องใช้ 2387.3 rpm เพื่อให้ได้ความเร็วตัดเดิม หากจำกัดที่ 2000 rpm ความเร็วตัดจริงที่ขนาด 20 mm จะอยู่ที่ 125.7 m/min
โหมดความเร็วผิวคงที่จะเพิ่มรอบเมื่อเส้นผ่านศูนย์กลางตัดลดลง ต้องตั้งรอบสูงสุดที่ตรวจสอบแล้วว่าเหมาะกับเครื่อง หัวจับ ปากจับ สมดุลชิ้นงาน และวิธีจับยึด คู่มือ Haas อธิบาย G96 สำหรับความเร็วผิวคงที่และ G50 สำหรับจำกัดรอบ ส่วนเครื่องควบคุมอื่นต้องตรวจคู่มือของตนเอง และตรวจโหมดป้อนแยกด้วย เพราะระยะต่อรอบไม่ใช่ระยะต่อนาที
ตรวจสอบทั้งระบบและบันทึกผลทดลอง
ตรวจแรงบิดและกำลังที่มีจริง ณ รอบที่เลือก ความสามารถแกนป้อน พิกัดรอบของเครื่องมือและหัวจับ ระยะยื่น การส่าย ระยะหลบ และการรองรับชิ้นงาน ระหว่างตัดทดลองอย่างควบคุมให้สังเกตการระบายเศษ การสั่น โหลดสปินเดิล และขนาดที่เปลี่ยนไป หยุดเมื่อสภาวะไม่เสถียร ปรับครั้งละหนึ่งตัวแปร และเก็บรหัสเครื่องมือ สภาพวัสดุ ap, ae วิธีหล่อเย็น และลักษณะสึกหรอ เพื่อใช้เป็นฐานเปรียบเทียบครั้งต่อไป