วางแผนอบชุบก่อนตัดเฉือนขั้นสุดท้าย
การอบชุบเปลี่ยนสมบัติของโลหะที่เหมาะสมด้วยกระบวนการควบคุม ต้องเลือกร่วมกับโลหะผสม สภาพเริ่มต้น รูปทรง และข้อกำหนดตรวจรับ หมายเหตุเพียงว่าอบชุบยังทิ้งการตัดสินใจสำคัญไว้ และอาจทำให้ได้มิติสำเร็จตามต้องการยาก
เลือกการเปลี่ยนสมบัติที่ต้องการ
การอบอ่อนมักใช้ลดความแข็งเหล็ก คืนความเหนียวสำหรับขึ้นรูป หรือเตรียมวัสดุให้ทำงานต่อ การอบคลายเค้นมุ่งลดความเค้นตกค้างที่อาจทำให้ชิ้นงานเคลื่อนรูปในขั้นตอนต่อไปหรือระหว่างใช้งาน ทั้งสองมีเป้าหมายต่างกัน ไม่ควรใช้แทนการชุบแข็งที่กำหนดเพียงเพราะใช้เตาเหมือนกัน
แหล่งข้อมูล: การอบอ่อนของ Bodycote
แหล่งข้อมูล: การอบคลายเค้นและลำดับตัดเฉือนของ Bodycote
| กลุ่มกระบวนการ | จุดแตกต่างหลัก | สิ่งที่ต้องกำหนด |
|---|---|---|
| ชุบแข็งและอบคืนไฟ | ชุบแข็งแล้วอบคืนไฟเพื่อให้โลหะผสมที่ตอบสนองได้สมดุลสมบัติตามต้องการ | เกรด ขนาดหน้าตัด ช่วงความแข็งสุดท้าย และการทดสอบเชิงกลที่จำเป็น |
| เพิ่มความแข็งด้วยการตกตะกอน | เพิ่มความแข็งแรงด้วยการควบคุมการตกตะกอนในโลหะผสมที่เหมาะสม | โลหะผสมที่แน่นอน สภาพรับเข้า สภาพสุดท้าย และข้อกำหนดอ้างอิง |
| ทำผิวแข็ง | ชั้นผิวแข็งซึ่งมีข้อกำหนดต่างจากเนื้อแกน | วิธี พื้นที่ทำ ความแข็ง นิยามความลึกชั้นแข็ง และข้อกำหนดเนื้อแกน |
การชุบเย็นอาจทำให้เหล็กเปราะ การอบคืนไฟเป็นอีกขั้นตอนเพื่อปรับสภาพนั้น ส่วนการเพิ่มความแข็งด้วยการตกตะกอนเป็นกลไกต่างกัน ใช้กับอะลูมิเนียม สเตนเลส และโลหะผสมที่เหมาะสม อย่านำสมมติฐานการชุบแข็งเหล็กไปใช้กับโลหะทุกชนิด หรือถือว่าทุกสภาพของเกรดเดียวกันแข็งแรงและเหนียวเท่ากัน
แหล่งข้อมูล: การชุบแข็งและอบคืนไฟของ Bodycote
แหล่งข้อมูล: การเพิ่มความแข็งด้วยการตกตะกอนในสเตนเลสของ Bodycote
แยกชั้นผิวแข็งออกจากชั้นเคลือบ
คาร์บูไรซิงเพิ่มคาร์บอนเข้าสู่ผิวเหล็กที่เหมาะสมแล้วตามด้วยการชุบแข็ง ไนไตรดิงเพิ่มไนโตรเจนและมีเส้นทางกระบวนการต่างกัน การแพร่ธาตุเหล่านี้ไม่เท่ากับการเพิ่มชั้นชุบหรือพ่นเคลือบ เลือกวิธีตามวัสดุและหน้าที่ แล้วระบุผิวที่ต้องทำและผิวที่ต้องป้องกัน
ตัวเลขความแข็งเพียงอย่างเดียวไม่ได้นิยามชั้นผิวแข็ง ตกลงสเกลและจุดทดสอบ ความลึกชั้นแข็งประสิทธิผลหรือความลึกรวมตามงาน วิธีวัด และความแข็งแกนหากจำเป็น นิยามความลึกต่างชนิดใช้แทนกันไม่ได้ ต้องคำนึงถึงเนื้อที่เจียระไนออก เพื่อให้ชั้นที่เหลือยังตรงแบบ
เผื่อการบิดตัวและเนื้อเก็บงาน
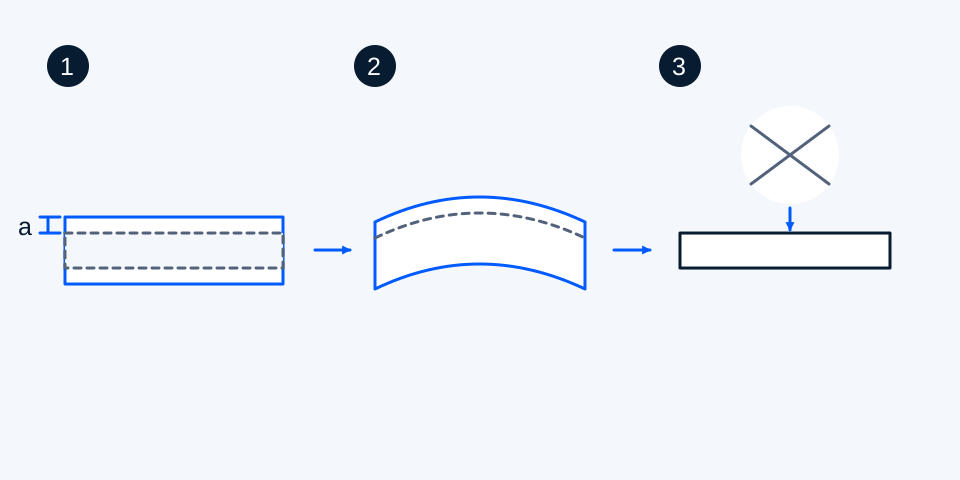
หารือการบิดตัวก่อนปล่อยแผนตัดเฉือน ผนังบาง การตัดเนื้อไม่สมมาตร จุดเปลี่ยนหน้าตัดฉับพลัน และความเค้นตกค้างต้องพิจารณา กระบวนการบิดตัวต่ำไม่ได้รับรองว่าไม่เคลื่อนรูปเลย ตกลงการโก่ง รันเอาต์ และการเปลี่ยนมิติที่ยอมรับได้ พร้อมยืนยันว่าอนุญาตให้ดัดตรงหรือไม่ และจะตรวจหลังดัดอย่างไร
เส้นทางหนึ่งที่อาจใช้คือตัดเฉือนหยาบ อบคลายเค้นตามที่ตกลง เก็บกึ่งสำเร็จ ชุบแข็ง แล้วเจียระไนผิวประกอบสำคัญ นี่คือตัวอย่างวางแผน ไม่ใช่ลำดับที่ใช้ได้ทุกงาน ผู้เชี่ยวชาญโลหะและผู้ตัดเฉือนต้องตกลงเนื้อเผื่อ จุดรองรับหรือแขวน จุดป้องกัน และมิติที่ตรวจแต่ละขั้น
กำหนดใบรับรองและหลักฐานตรวจรับ
ส่งข้อกำหนดวัสดุ รหัสฮีตหรือล็อต สภาพรับเข้า รุ่นแบบ มาตรฐานอบชุบ ขีดจำกัดสมบัติสุดท้าย และขอบเขตตรวจสอบ ขอการยืนยันเมื่อเสนอสิ่งทดแทน หลีกเลี่ยงสูตรอุณหภูมิทั่วไป เพราะรอบที่เหมาะขึ้นกับโลหะ ประวัติเดิม หน้าตัด อุปกรณ์ และข้อกำหนดอ้างอิง
ตกลงว่าต้องส่งใบรับรองความสอดคล้อง ผลความแข็ง ผลความลึกชั้นแข็ง การทดสอบเชิงกล ตรวจมิติ หรือตรวจรอยร้าวหรือไม่ กำหนดการสุ่ม จุดทดสอบ รอยกดที่ยอมรับได้ และคูปองทดสอบก่อนผลิต ยืนยันว่าคูปองเป็นตัวแทนวัสดุล็อตเดียวกันและโหลดอบเดียวกันหรือไม่ และการทดสอบทำลายใช้ชิ้นผลิตจริงหรือไม่
เชื่อมใบรับรองอบชุบกับชิ้นงานและรุ่นแบบที่รับไว้ บันทึกเตาบอกกระบวนการ แต่ไม่แทนผลสมบัติหรือมิติที่ต้องตรวจทั้งหมด จัดการหลักฐานขาดและค่าที่เกินขีดจำกัดด้วยกระบวนการพิจารณาที่ตกลงก่อนประกอบ แทนการถือว่าอบชุบเสร็จแล้วแปลว่ารับชิ้นงานได้