3 แกน 5 แกน EDM และการเจียร
เลือกกระบวนการจากปัญหาการเข้าถึง วัสดุ หรือข้อกำหนดผิวที่ต้องการแก้ไข พิจารณาการใช้หลายกระบวนการร่วมกัน และยืนยันแนวทางสำหรับชิ้นงานจริง
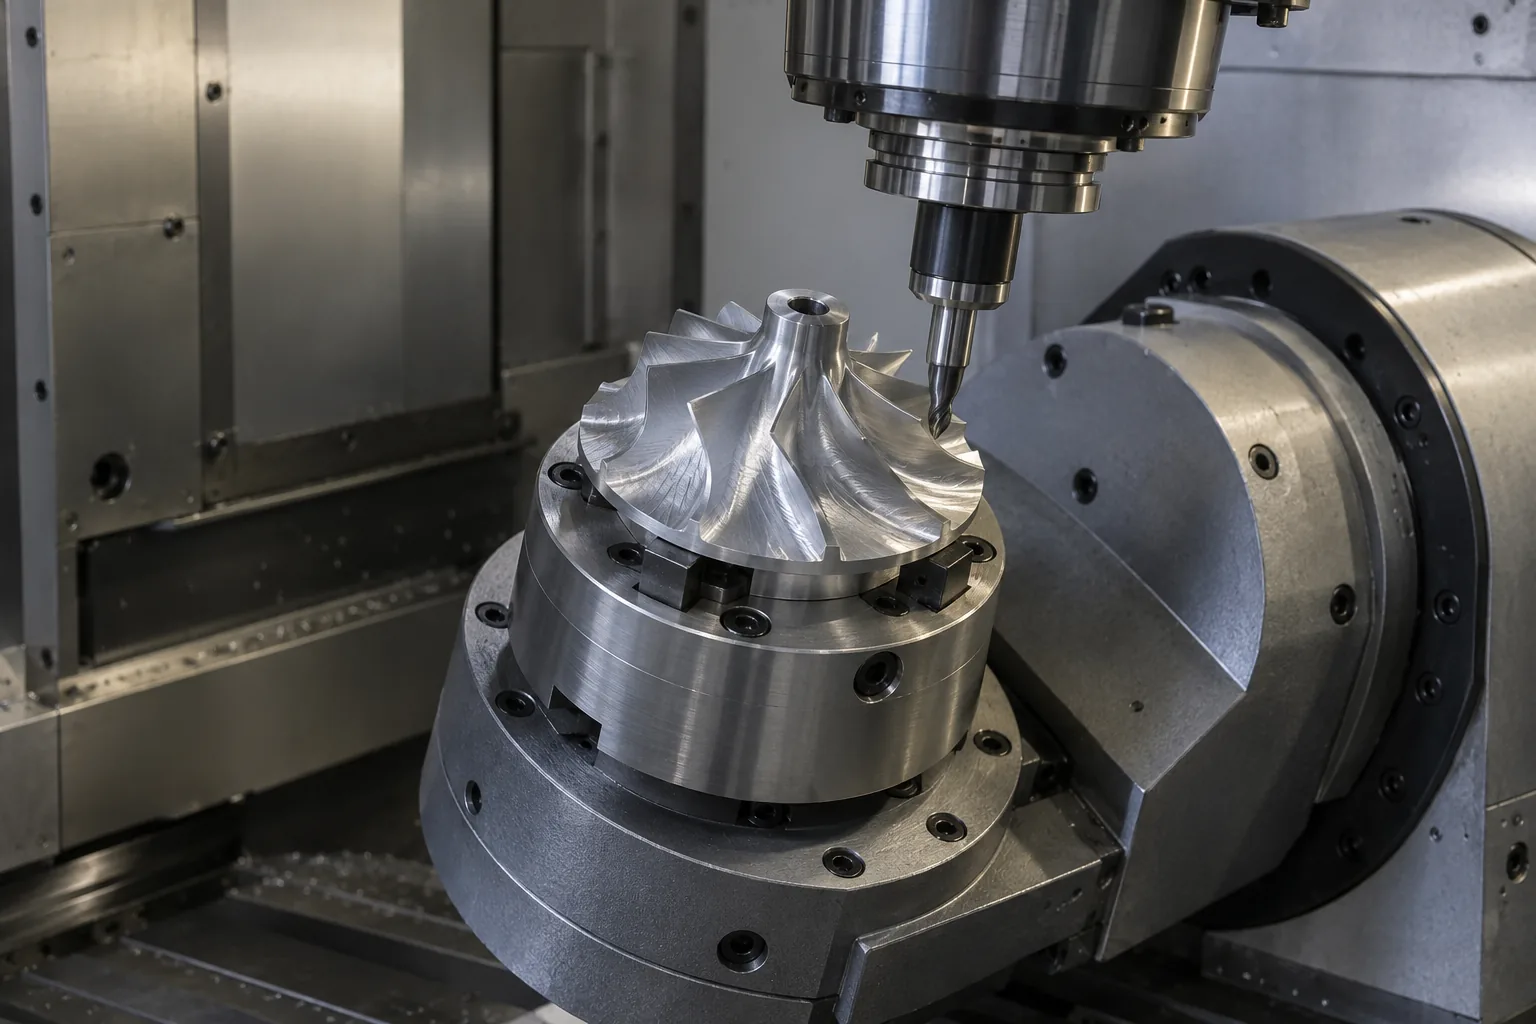
3 แกน, 3+2 แบบจัดมุม หรือ 5 แกนพร้อมกัน?
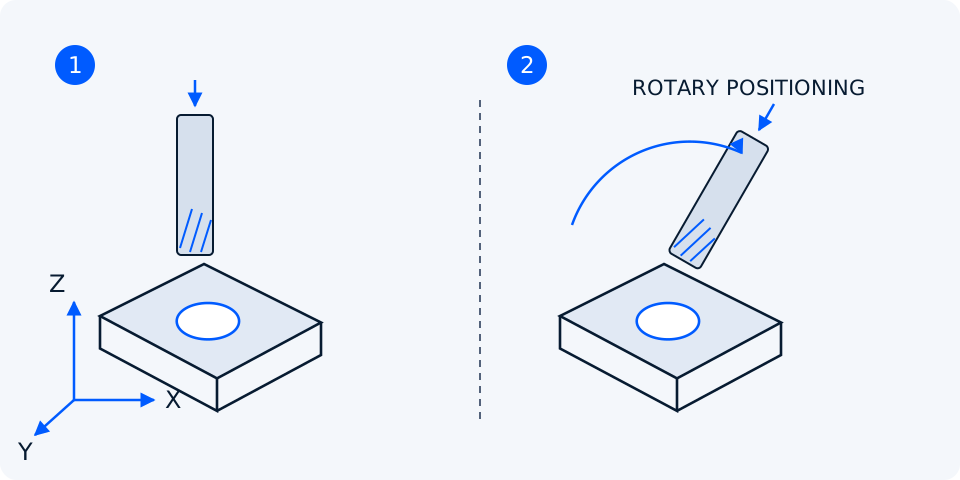
เลือกแนวทางผลิตจากการเข้าถึงฟีเจอร์และความสัมพันธ์ระหว่างผิว การตัดแบบ 3 แกนเคลื่อนตามแกนเชิงเส้น โดยมีทิศทางเข้ากัดคงที่ในการจับยึดนั้น สามารถเปลี่ยนการจับยึดเพื่อเปิดผิวอื่น ส่วน 3+2 แบบจัดมุมใช้แกนหมุนตั้งทิศทางก่อน แล้วตัดโดยคงทิศทางนั้นไว้ จึงอาจเหมาะกับรูเอียงและฟีเจอร์หลายด้านที่ไม่ต้องหมุนแกนต่อเนื่องขณะตัด
การตัด 5 แกนพร้อมกันเปลี่ยนทิศทางเครื่องมือระหว่างตัด ช่วยกับผิวต่อเนื่องซับซ้อนหรือการเข้าถึงที่ทิศทางคงที่ทำได้ไม่สะดวก แต่เพิ่มความซับซ้อนด้านการเคลื่อนที่ โปรแกรม และการตรวจการชน จำนวนแกนมากขึ้นไม่ได้ทำให้ทุกชิ้นแม่นยำหรือประหยัดขึ้นโดยอัตโนมัติ ควรถามว่าฟีเจอร์ใดเป็นตัวกำหนดทางเลือก ใช้วิธีที่ง่ายกว่าได้หรือไม่ และจะรักษาความสัมพันธ์สำคัญเมื่อเปลี่ยนการจับยึดอย่างไร ต้องยืนยันความพร้อมของกระบวนการสำหรับโครงการจริง
Autodesk: 5 แกนแบบจัดมุมและแบบพร้อมกัน
| แนวทาง | ทิศทางเครื่องมือขณะตัด | ประเด็นที่ต้องทบทวน |
|---|---|---|
| 3 แกน | คงที่ในการจับยึดนั้น ใช้การเคลื่อนที่เชิงเส้นสร้างผิว | เข้าถึงผิวที่ต้องการโดยมีเครื่องมือรองรับอย่างเหมาะสมได้หรือไม่ |
| 3+2 แบบจัดมุม | แกนหมุนตั้งมุมก่อน แล้วคงทิศทางระหว่างตัด | ใช้ทิศทางคงที่จำนวนไม่มากเข้าถึงฟีเจอร์เอียงได้หรือไม่ |
| 5 แกนพร้อมกัน | เปลี่ยนทิศทางตามทางเดินตัด | การเปลี่ยนทิศทางต่อเนื่องช่วยแก้ข้อกำหนดการเข้าถึงหรือผิวใดโดยเฉพาะ |
Wire EDM และ Sinker EDM: การเข้าถึงรูปทรงที่ต่างกัน
การกัดเซาะด้วยไฟฟ้า หรือ EDM ใช้ประกายไฟกัดเนื้อวัสดุที่นำไฟฟ้า อาจใช้พิจารณาสำหรับวัสดุแข็งและรายละเอียดที่ผลิตด้วยดอกหมุนได้ยาก Wire EDM ส่งลวดอิเล็กโทรดระหว่างไกด์ และเลื่อนไกด์ต่างตำแหน่งเพื่อทำผิวเอียงได้ ส่วน Sinker EDM ใช้อิเล็กโทรดขึ้นรูปเคลื่อนเข้าสู่ชิ้นงาน รูปแบบเครื่องมือที่ต่างกันทำให้ข้อกำหนดรูปทรงและการเข้าถึงต่างกันด้วย
ในเชิงรูปทรง โปรไฟล์ทะลุที่มีทางเดินลวดเหมาะแก่การพิจารณา Wire EDM ส่วนโพรงตันอาจต้องประเมิน Sinker EDM ต้องตรวจทางร้อยลวด ส่วนรองรับที่เหลือ การไหลล้างเศษ และข้อกำหนดผิว ทั้งสองวิธีไม่ได้หมายความว่าจะได้มุมในคมสนิทหรือไม่มีการเปลี่ยนรูป ควรหารือว่าการกัดหลักแล้วเก็บรายละเอียดด้วยกระบวนการเฉพาะเหมาะกว่าทำทั้งชิ้นด้วย EDM หรือไม่ พร้อมยืนยันความพร้อมและผู้รับผิดชอบไว้ในใบเสนอราคา
การเจียระไน: ระบุผิวที่จำเป็นต้องควบคุม
อาจพิจารณาการเจียระไนเมื่อบางผิวต้องควบคุมรูปทรงหรือความหยาบอย่างเข้มงวด ต้องแยกความหยาบออกจากความเรียบ ความขนาน ความกลม หรือขนาด เพราะค่าความหยาบต่ำอย่างเดียวไม่ได้กำหนดคุณสมบัติเหล่านั้น ระบุผิวใช้งานและข้อกำหนดให้ชัด แทนการขอเจียระไนละเอียดทุกผิว โดยต้องวางแผนตามสภาพวัสดุ การเข้าถึง เนื้อเผื่อ และลำดับการอบชุบ
Norton ระบุว่าการแต่งหิน ขนาดเม็ดขัด น้ำหล่อเย็น พารามิเตอร์ และสภาพเครื่องล้วนมีผลต่อผิว การปรับพารามิเตอร์อาจสร้างความเสียหายจากความร้อนได้ด้วย ผิวที่ดูละเอียดขึ้นจึงไม่ใช่หลักฐานว่ากระบวนการดีขึ้นเสมอ ควรถามว่าการกัดหรืองานกลึงเพียงอย่างเดียวเพียงพอหรือไม่ ผิวใดต้องทำขั้นตอนต่อ และจะตรวจอย่างไร ต้องยืนยันความพร้อมของการเจียระไนและการตรวจเฉพาะทาง ไม่อนุมานจากคู่มือ